 ChatGPT
 Claude
 Perplexity
 Grok
 Gemini
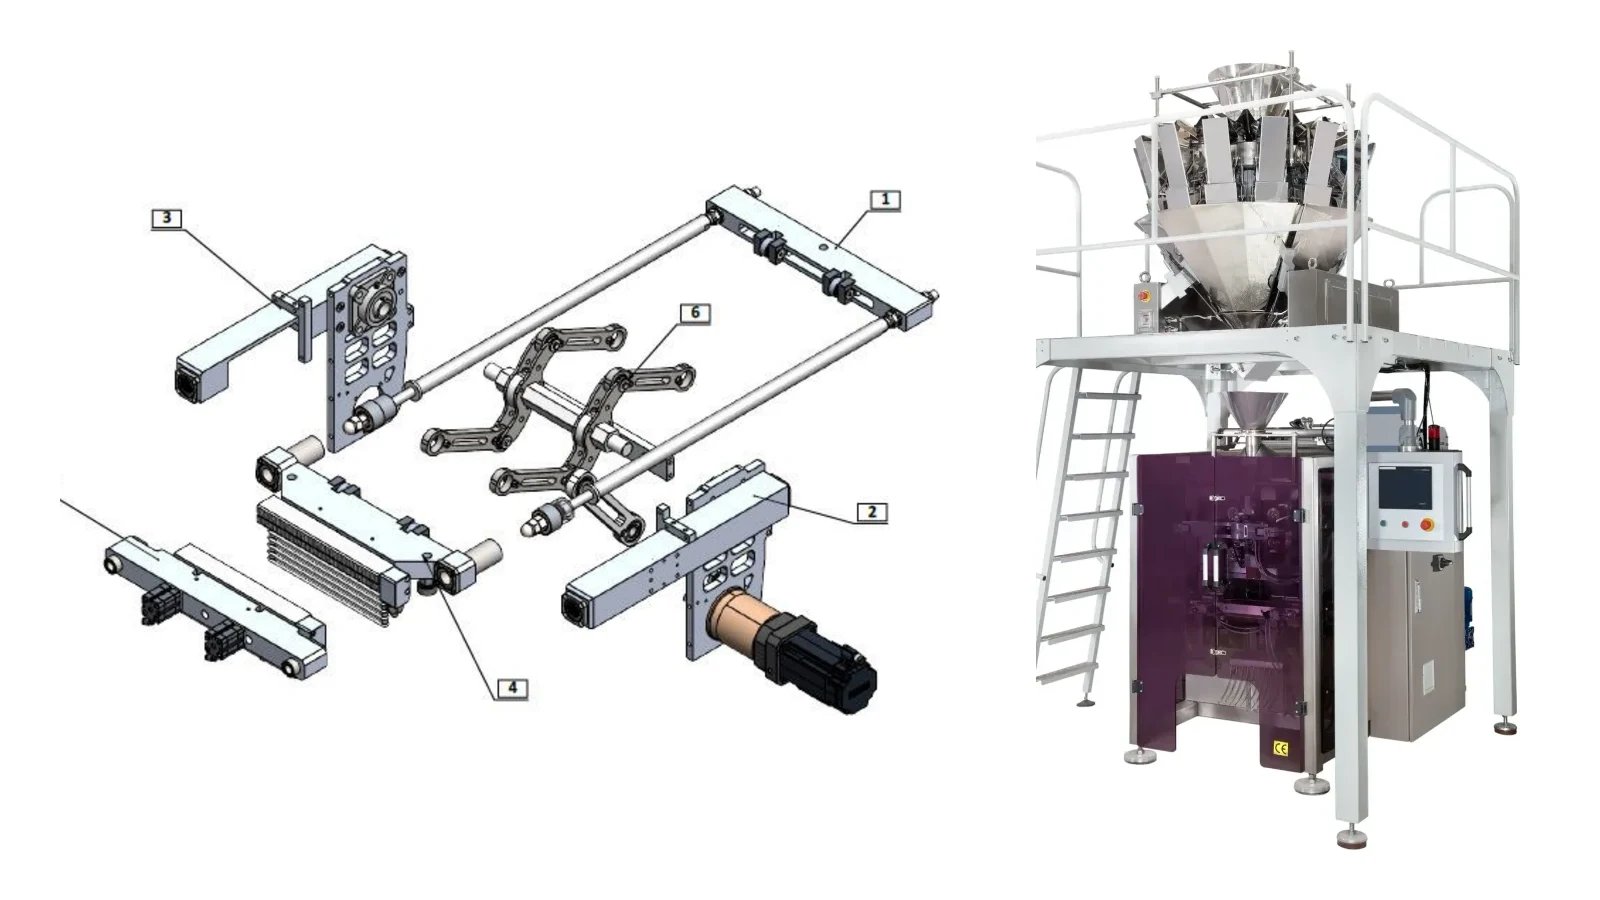
Летающие губки (fly jaw) — это сварочная система вертикальной упаковочной машины непрерывного действия (VFFS): горизонтальные губки движутся вместе с плёнкой и смыкаются на ходу, плёнка не останавливается для сварки. Непрерывная схема позволяет поднять производительность с типичных для машин прерывистого действия 60–80 до диапазона 120–200 пакетов в минуту. Модель CMP 444 от TAMTAŞ сочетает облегчённый корпус губок, сервопривод с зубчатым ремнём и пружинный демпфер и работает со скоростью до 180 пакетов в минуту. Динамика системы была проанализирована на цифровом двойнике в MSC ADAMS и подтверждена данными датчиков реальной машины.
Главное:
- Плёнка движется без остановок; губка открывается и закрывается синхронно со скоростью плёнки.
- Губку приводят сервомотор, планетарный редуктор 1/20 и кривошипно-шатунная цепь.
- Штамповые пружины жёсткостью k = 388 Н/мм гасят удар и обеспечивают равномерное давление сварки.
- Профиль электронного кулачка (E-Cam) с третьей гармоникой создаёт короткую выдержку при сомкнутых губках.
- Модель ADAMS предсказала момент двигателя 1,4 Н·м; на реальной машине измерено 1,1 Н·м.
Прерывистая и непрерывная вертикальная упаковка: в чём разница
Вертикальные упаковочные машины — промышленный стандарт для порошков и гранул: формирование пакета из плёнки, наполнение и запайка выполняются в одном агрегате. Производительность определяют горизонтальные губки, вертикальная губка и формирующая труба, а качество шва зависит от температуры, давления и времени сварки.
В машинах прерывистого действия плёнка на время сварки полностью останавливается. Инерция циклов «старт-стоп» ограничивает производительность, как правило, 60–80 пакетами в минуту. В машинах непрерывного действия плёнка движется без остановок, а горизонтальная губка открывается и закрывается синхронно с подачей плёнки. Такая схема устраняет инерцию «старт-стоп» и позволяет выпускать 120–200 пакетов в минуту и более. Платой за это становятся критически важные задачи синхронизации сервопривода и конструкции привода губок.
Что такое летающие губки?
В концепции летающих губок узел губок непрерывно движется синхронно с подачей плёнки, а цикл открытия-закрытия выполняется без остановки машины. Это требует максимально снизить движущуюся массу. Поэтому корпус губок CMP 444 облегчён карманами и вырезами при сохранении жёсткости, а переходы поверхностей и радиусы углов оптимизированы, чтобы избежать концентрации напряжений на высокой скорости.
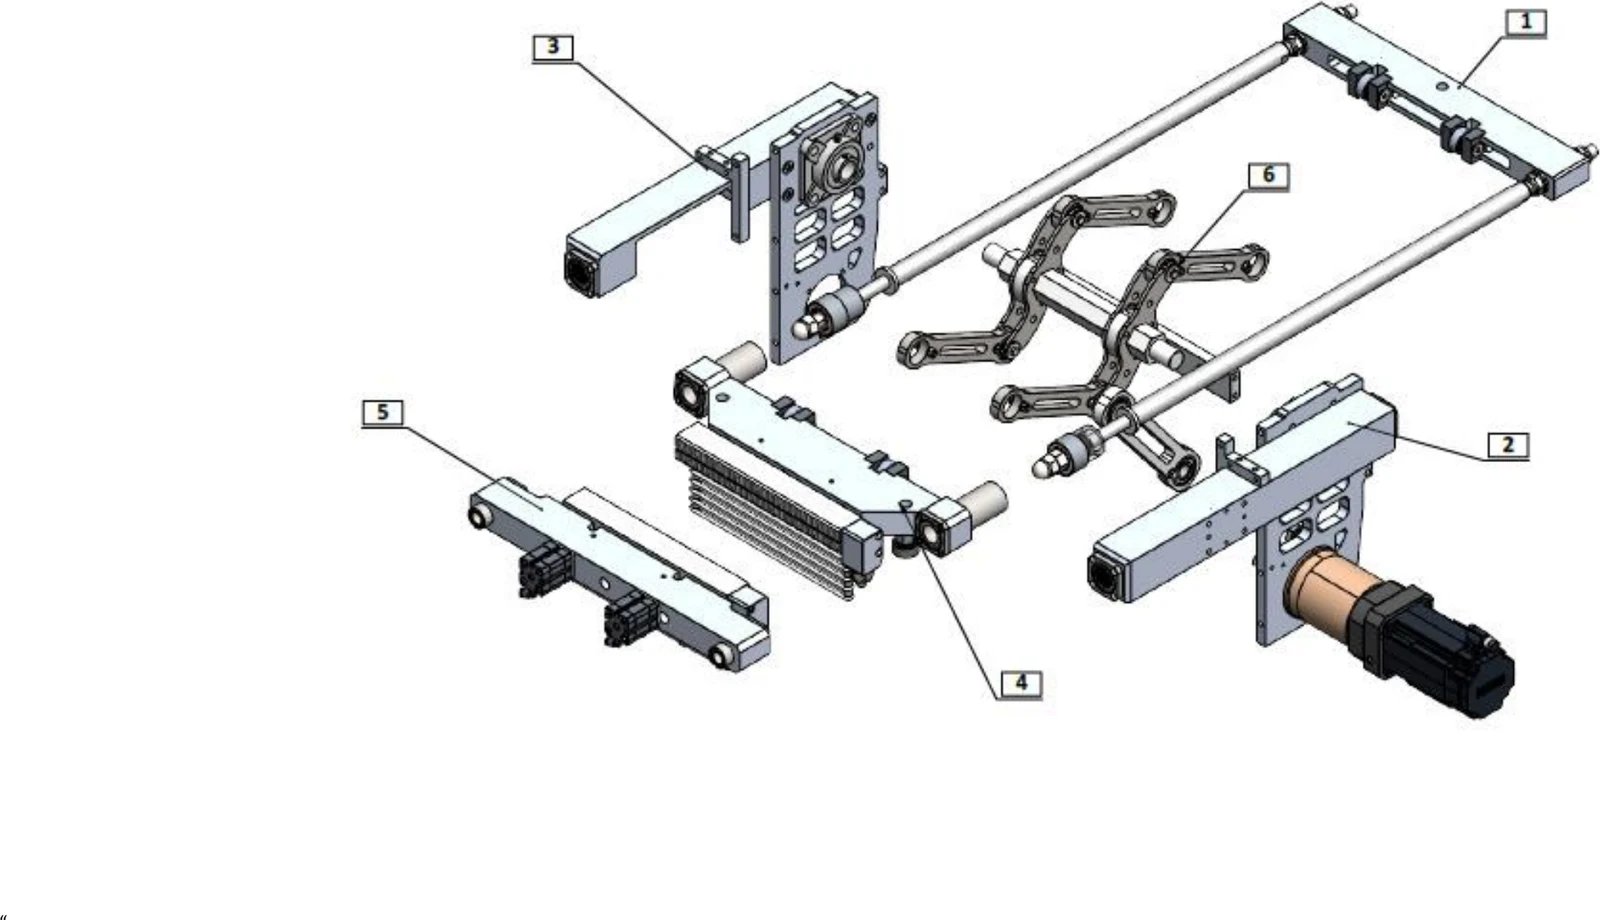
Цепь привода работает так: сервомотор через косозубый планетарный редуктор с передаточным числом 1/20 вращает кривошип. Шатуны передают движение на промежуточный вал, а от него — на толкающие тяги, соединённые с губкой. Эта многозвенная кинематическая цепь превращает вращение двигателя в линейное усилие смыкания губок. Двухрядные подшипники в шарнирах снижают потери на трение, а индуктивный датчик в реальном времени сообщает системе управления положение губки.
Передняя и задняя сварочные губки
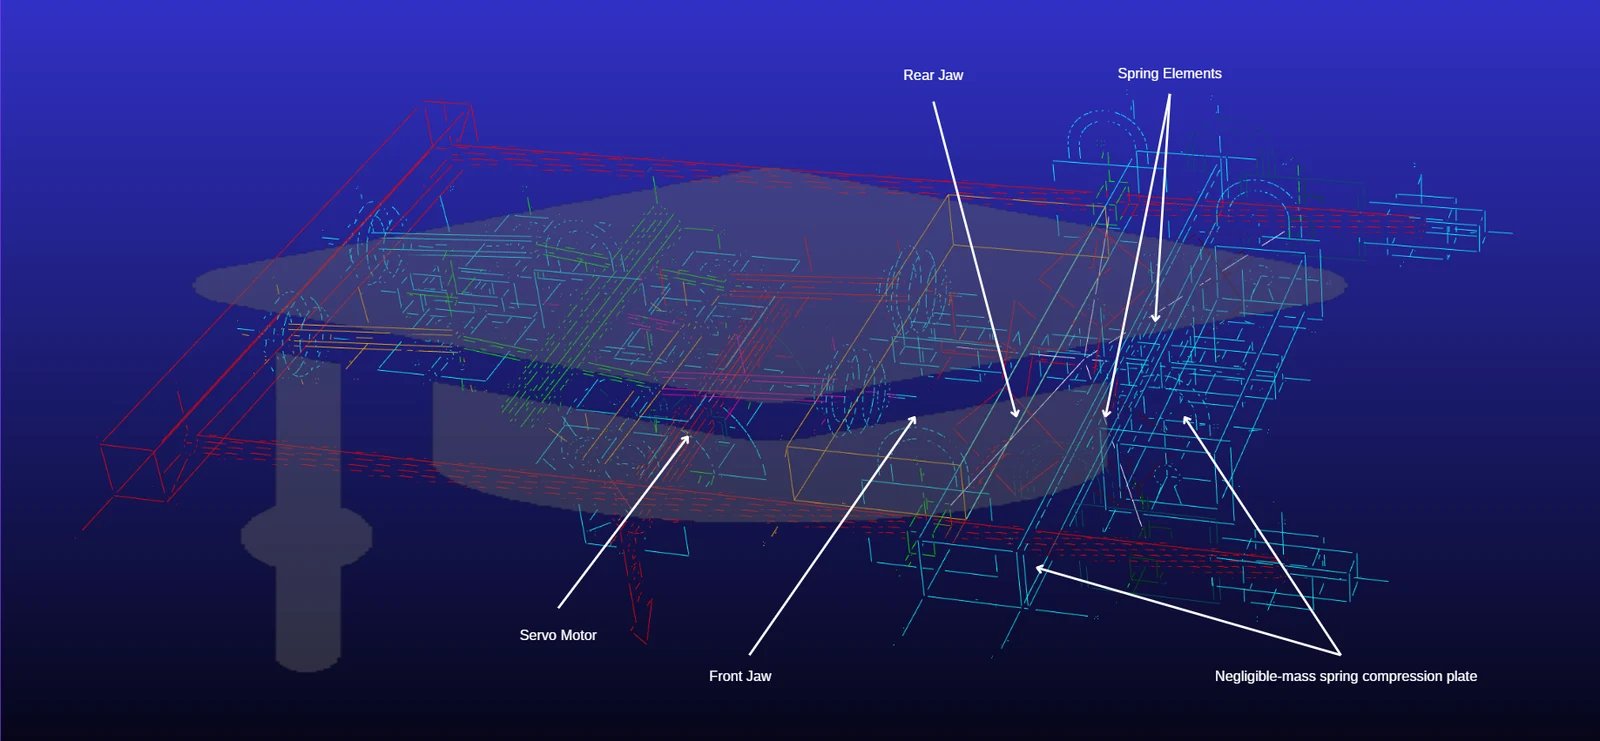
- Передняя губка: пассивная опорная губка без пневмоцилиндра и ножа. Вместе с задней губкой она сжимает и нагревает плёнку; равномерный нагрев обеспечивают два нагревателя 220 В / 300 Вт и термопара типа J.
- Задняя сварочная и режущая губка: активная поверхность, непосредственно контактирующая с плёнкой. Температура регулируется двумя нагревателями 220 В / 300 Вт и термопарой типа J. Нож из быстрорежущей стали длиной 280 мм, разделяющий пакеты, приводится двумя компактными пневмоцилиндрами.
Пружинное демпфирование: гасить удар и возвращать энергию
Усилие смыкания между двумя корпусами губок передаётся через направляющие валы с обеих сторон. На каждом валу попарно установлены усиленные штамповые пружины с наружным диаметром 32 мм, измеренной жёсткостью k = 388 Н/мм и преднатягом 388 Н. Преднатяг выбирает зазоры в механизме ещё до начала движения губки, поэтому плёнка сжимается равномерно, а качество шва сохраняется на высокой скорости.
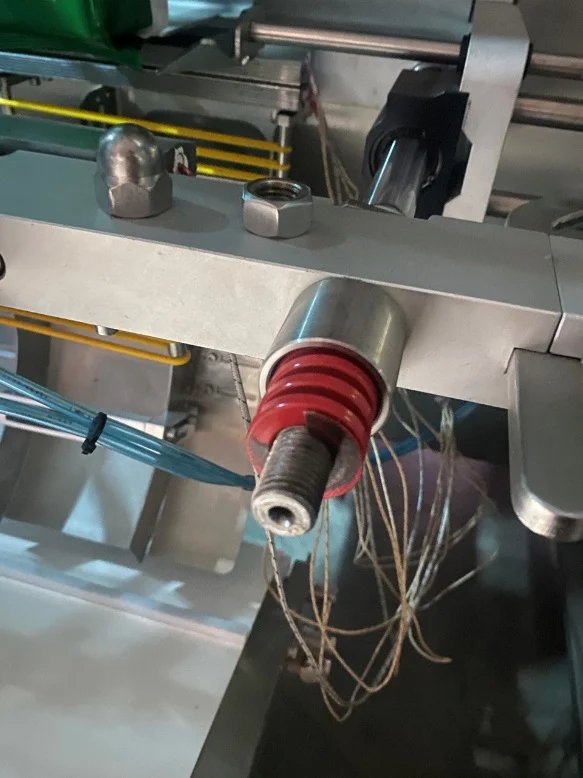
Коэффициент демпфирования выбран ζ = 0,3 — это сознательно недодемпфированная конструкция, которая быстро поглощает энергию удара при смыкании без чрезмерных колебаний. Собственная частота системы «пружина — масса» около 39,8 Гц; при рабочей частоте 1,2 Гц отношение частот равно 0,03, так что риска резонанса нет.
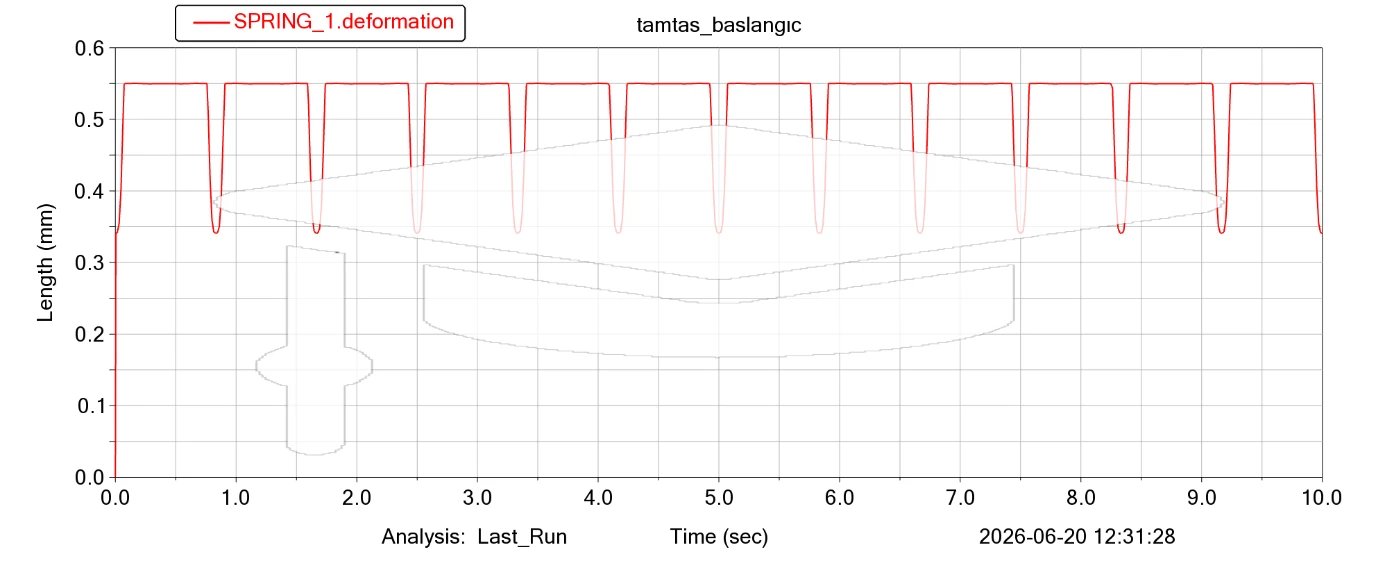
В моделировании пружина в каждом цикле сжимается примерно на 0,65 мм и полностью разжимается. При свободной длине 38 мм это всего 1,7 % сжатия. Упругую энергию, накопленную при смыкании, пружина возвращает в систему при раскрытии: пики момента на сервомоторе снижаются, а срок службы привода увеличивается.
Профиль электронного кулачка (E-Cam)
На реальной машине губка приводится по профилю электронного кулачка сервомотора. Чтобы воспроизвести это поведение в моделировании, вместо простой синусоиды использован ряд Фурье, в котором к основной частоте добавлена третья гармоника:
θ(t) = 35,39° − 39,814° · cos(2π · 1,2 · t) + 4,424° · cos(2π · 3,6 · t)
У этого уравнения три практических следствия:
- Полный ход: коленчатый вал качается между 0° и 70,78° без корректирующей функции. Рабочая частота 1,2 Гц взята по профилю скорости реальной машины.
- Зона выдержки: третья гармоника 3,6 Гц выравнивает кривую ускорения, когда губки полностью сомкнуты. Возникает короткая выдержка: при сжатии и сварке механизм не меняет направление резко, а ударные нагрузки снижаются.
- Плавный старт: при t = 0 угловая скорость равна нулю. Резкие изменения скорости и рывки исключаются без дополнительных рамп и фильтров.
Проверка на цифровом двойнике ADAMS
Система смоделирована в MSC ADAMS как замкнутая многотельная модель. Массы, центры масс и моменты инерции взяты из массовых характеристик SolidWorks, а контакт между губками задан моделью удара «металл — металл».
Результаты сравнили с данными датчиков реальной машины:
- Профиль скорости: смоделированная угловая скорость и сигнал скорости губки на машине показали регулярные колебания с тем же периодом и формой. Это качественное совпадение подтверждает, что модель на основе массовых данных верно описывает кинематику.
- Момент двигателя: ADAMS предсказал пиковый момент на валу двигателя 1,4 Н·м, на реальной машине измерено 1,1 Н·м. Модель описывает около 79 % реальной нагрузки и даёт верхнюю оценку для наихудшего случая, поэтому служит надёжным инструментом предварительного подбора двигателя и редуктора.
Более низкая и плавная кривая момента на реальной машине объясняется податливостью элементов трансмиссии и алгоритмами сервопривода, которые сглаживают резкие удары ускорения.
Что эта конструкция даёт производственной линии
- Выше производительность: без инерции «старт-стоп» CMP 444 выпускает до 180 пакетов в минуту.
- Стабильное качество шва: преднатяг пружин и зона выдержки обеспечивают равномерное сжатие даже на высокой скорости.
- Дольше служит привод: пружинное демпфирование снижает пики момента на сервомоторе и в трансмиссии.
- Гибкая настройка скорости: профиль E-Cam можно перенастроить под разные скоростные режимы.
Об исследовании
Статья основана на докладе «Energy-Efficient High-Speed Moving Jaw Design for Continuous-Motion Vertical Packaging Machines and ADAMS-Based Dynamic Validation» — совместном исследовании Стамбульского технического университета и TAMTAŞ. Авторы: Эмре Сердар Гюрсой (ITU), Гёкхан Менгютай и Эрдоган Тюркоглу (TAMTAŞ), проф. д-р Мустафа Баккал (ITU).
Часто задаваемые вопросы
Сколько пакетов в минуту выпускает вертикальная упаковочная машина непрерывного действия?
Непрерывная схема снимает ограничение в 60–80 пакетов в минуту, свойственное машинам прерывистого действия, и позволяет выпускать 120–200 пакетов в минуту и более. CMP 444 работает со скоростью до 180 пакетов в минуту; реальная скорость зависит от продукта, размера пакета и типа плёнки.
Чем летающие губки отличаются от неподвижных?
На машине с неподвижными губками (прерывистого действия) плёнка останавливается для сварки. Летающие губки движутся вместе с плёнкой и сваривают её на ходу — плёнка не останавливается. Это снимает ограничение скорости, вызванное инерцией.
Почему важен сервопривод?
Сервомотор удерживает губку в синхронизации со скоростью плёнки и позволяет программно задавать скорость, ускорение и время выдержки через профиль E-Cam. Переход на другой продукт или скорость не требует механических изменений.
Как пружины влияют на качество шва?
Штамповые пружины с преднатягом 388 Н выбирают зазоры в механизме до смыкания губок и создают равномерное давление на плёнку. Они также гасят удар при смыкании и помогают сохранить качество шва на высокой скорости.
Подробнее о CMP 444
Технические характеристики и области применения — на странице вертикальной упаковочной машины CMP 444. Подобрать машину под ваш продукт поможет подбор оборудования, а связаться с нашей командой можно через форму запроса, указав целевую производительность.