 ChatGPT
 Claude
 Perplexity
 Grok
 Gemini
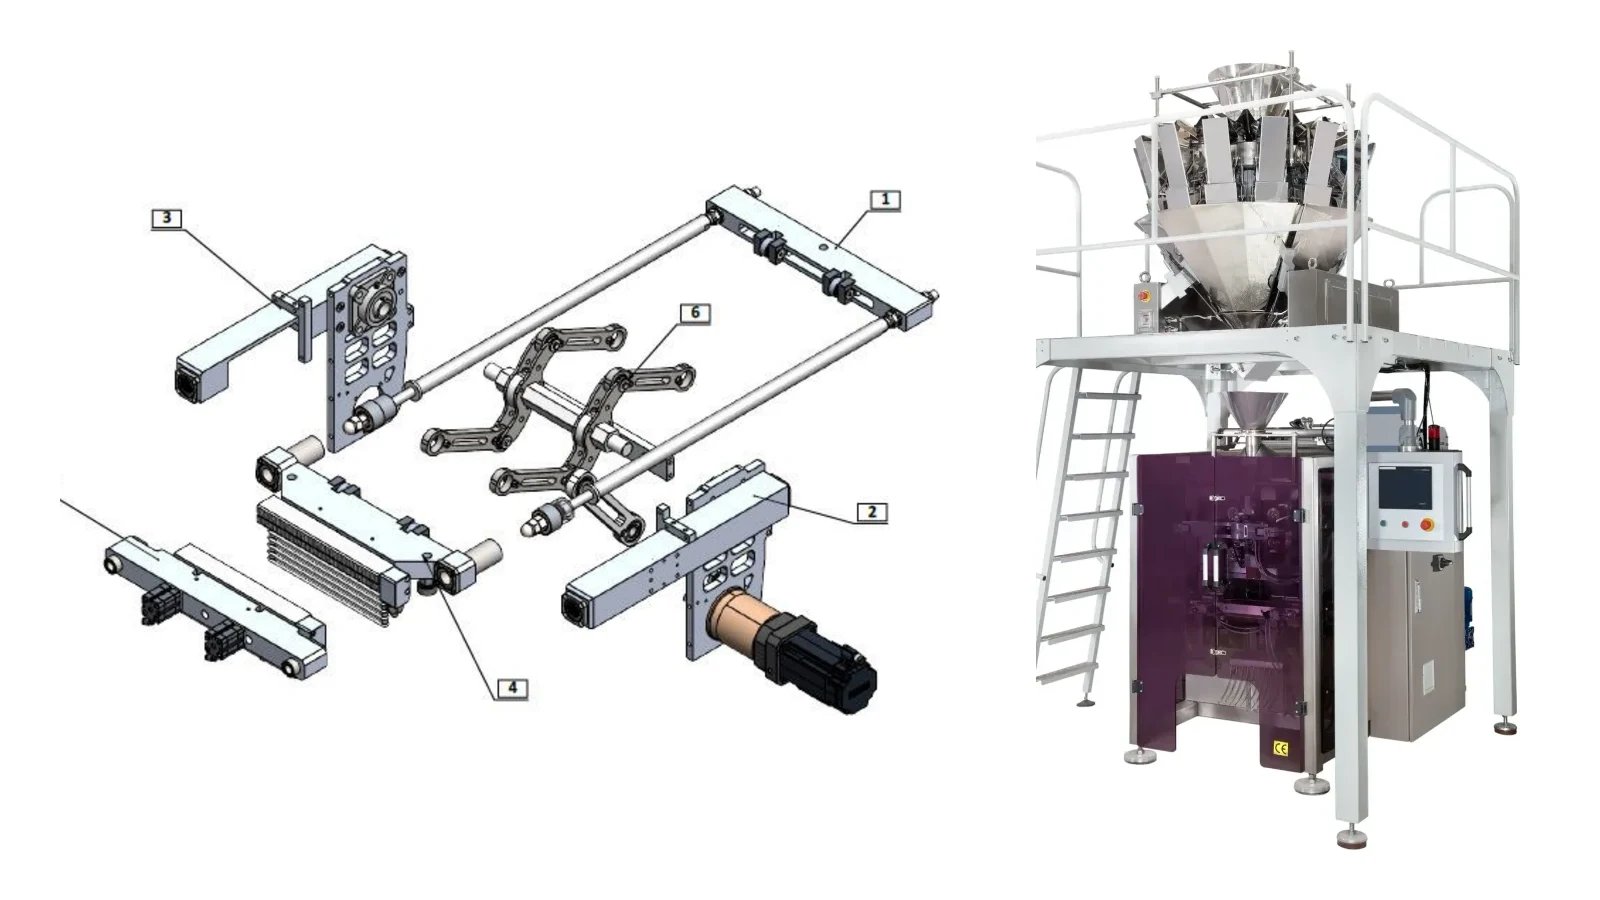
Uçar çene (fly jaw), sürekli hareketli dikey paketleme makinelerinde yatay kaynak çenelerinin film akışıyla birlikte hareket ederek kapandığı sistemdir; film kaynak için hiç durmaz. Bu tür makinelere hareketli çeneli dikey paketleme makinesi de denir. Sürekli hareketli mimari, kesintili makinelerde dakikada 60–80 pakette kalan kapasiteyi dakikada 120–200 paket bandına taşıyabilir. TAMTAŞ'ın CMP 444 modeli; hafifletilmiş çene gövdesi, triger kayışlı servo tahrik ve yaylı sönümleme mekanizmasıyla dakikada 180 pakete kadar çalışıyor. Sistemin dinamiği MSC ADAMS'ta kurulan bir dijital ikizle analiz edildi ve gerçek makineden alınan sensör verileriyle doğrulandı.
Öne çıkanlar:
- Film hiç durmadan ilerler; çene film hızıyla senkron hareket ederek açılıp kapanır.
- Servo motor, 1/20 oranlı planet redüktör ve krank-biyel zinciri çeneyi tahrik eder.
- k = 388 N/mm sertliğindeki kalıp yayları darbe enerjisini sönümler ve eşit kaynak basıncı sağlar.
- Üçüncü harmonik eklenmiş elektronik kam (E-Cam) profili, çene kapalıyken kısa bir bekleme bölgesi oluşturur.
- ADAMS modeli motor torkunu 1,4 N·m olarak öngördü; gerçek makinede 1,1 N·m ölçüldü.
Kesintili ve sürekli hareketli dikey paketleme arasındaki fark
Dikey paketleme makineleri toz ve granül ürünlerde endüstri standardıdır: film şekillendirme, ürün dolumu ve kaynak tek gövdede yapılır. Makinenin performansını yatay çene, dikey çene ve şekillendirme borusu belirler; kaynak kalitesini ise sıcaklık, basınç ve süre etkiler.
Kesintili (intermittent) makinelerde film kaynak sırasında tamamen durur. Her çevrimde dur-kalk ataletinin yarattığı hız sınırı nedeniyle kapasite genellikle dakikada 60–80 pakette kalır. Sürekli hareketli makinelerde ise film kesintisiz ilerler ve yatay çene film besleme hızıyla senkron olarak açılıp kapanır. Bu mimari dur-kalk ataletini ortadan kaldırarak dakikada 120–200 paket ve üzerini mümkün kılar. Bunun bedeli, servo senkronizasyonunun ve çene tahrik tasarımının kritik hâle gelmesidir.
Uçar çene (fly jaw) konsepti nedir?
Uçar çene konseptinde çene grubu, film besleme hızıyla senkron olarak sürekli hareket eder; açılma-kapanma çevrimi makine durmadan gerçekleşir. Bu yaklaşım hareketli kütlenin olabildiğince azaltılmasını gerektirir. Bu yüzden CMP 444'te çene gövdesi, rijitliği korunarak cep ve boşaltma geometrileriyle hafifletildi; yüksek hızda gerilme yığılmasını önlemek için yüzey geçişleri ve köşe radyusları optimize edildi.
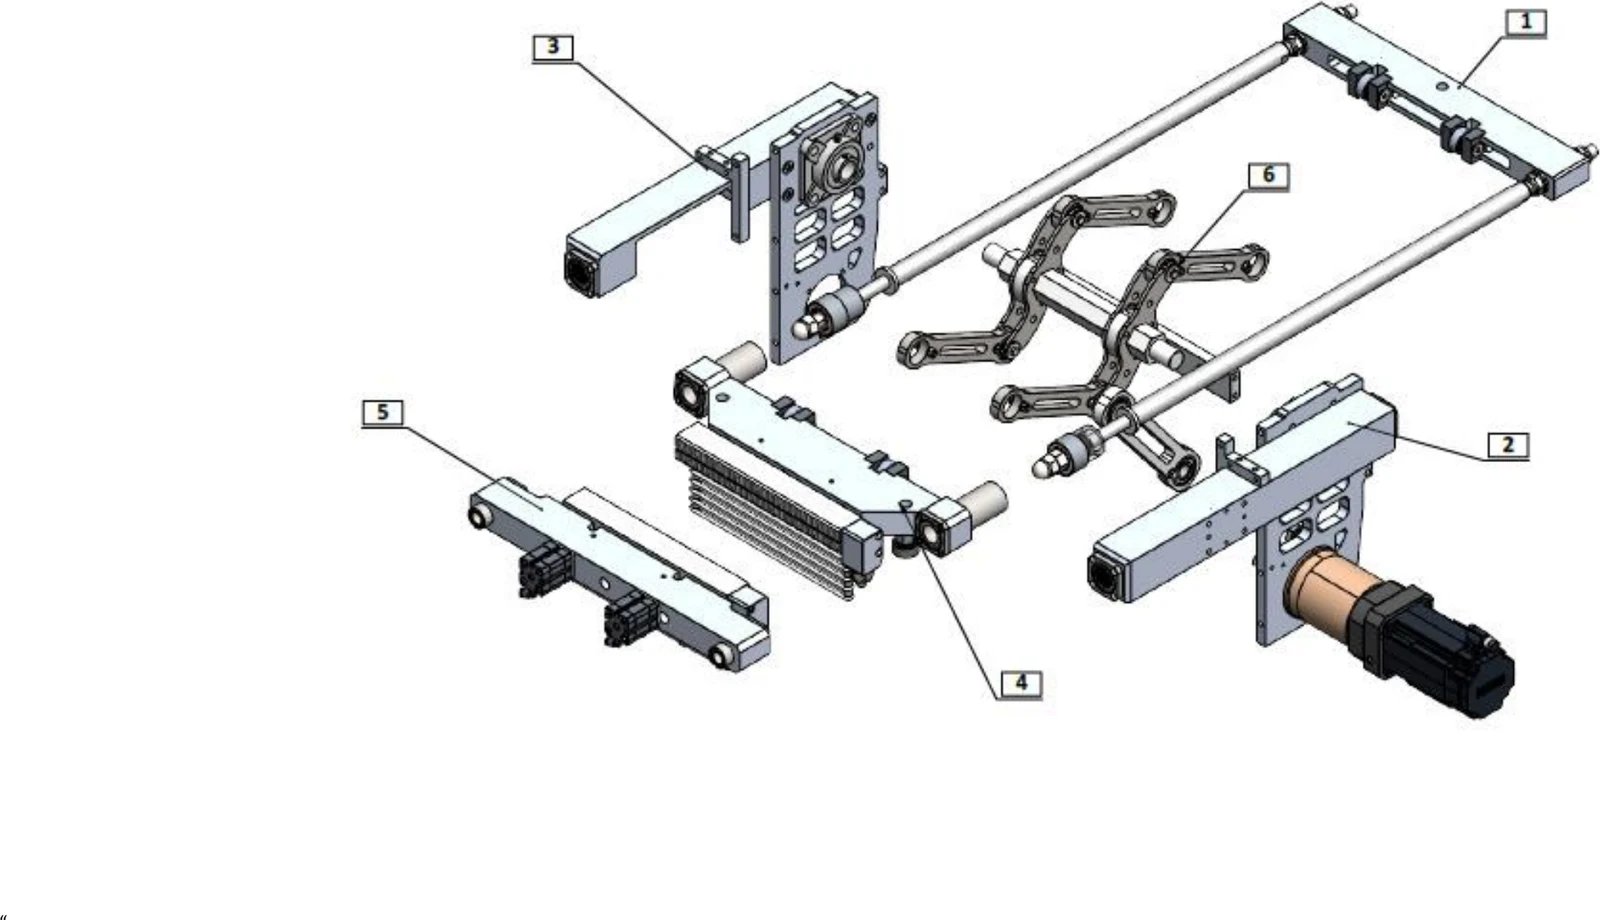
Tahrik zinciri şöyle çalışır: servo motor, 1/20 oranlı helisel planet redüktör üzerinden krank koluna dönme hareketi verir. Bu hareket bağlantı kollarıyla ara mile, oradan da çeneye bağlı itme kollarına aktarılır. Çok uzuvlu bu kinematik zincir, motorun dönme hareketini çenelerde doğrusal bir kapanma kuvvetine çevirir. Mafsallarda kullanılan çift sıralı rulmanlar sürtünme kayıplarını azaltır; endüktif bir sensör de çene konumunu anlık olarak kontrol sistemine bildirir.
Ön ve arka kaynak çeneleri
- Ön kaynak çenesi: Pnömatik silindir veya bıçak taşımayan pasif bir karşı yüzeydir. Filmi arka çeneyle birlikte sıkıştırıp ısıtır; iki adet 220 V / 300 W rezistans ve J tipi termokupl ile homojen ısınır.
- Arka kaynak ve kesme çenesi: Filme doğrudan temas eden aktif yüzeydir. İki adet 220 V / 300 W rezistans ve J tipi termokuplla sıcaklığı kontrol edilir. Paketleri ayıran 280 mm uzunluğundaki HSS bıçak iki kompakt pnömatik silindirle tahrik edilir.
Yaylı sönümleme: darbeyi emen, enerjiyi geri veren tasarım
İki çene gövdesi arasındaki kapanma kuvveti, her iki yandaki kılavuz millerle iletilir. Her milde çift olarak kullanılan 32 mm dış çaplı ağır hizmet kalıp yaylarının ölçülen sertliği k = 388 N/mm, ön yükü ise 388 N'dur. Ön yük, çene hareketi başlamadan mekanizmadaki boşlukları alır; böylece film üzerinde homojen bir sıkıştırma kuvveti oluşur ve kaynak kalitesi yüksek hızda da korunur.
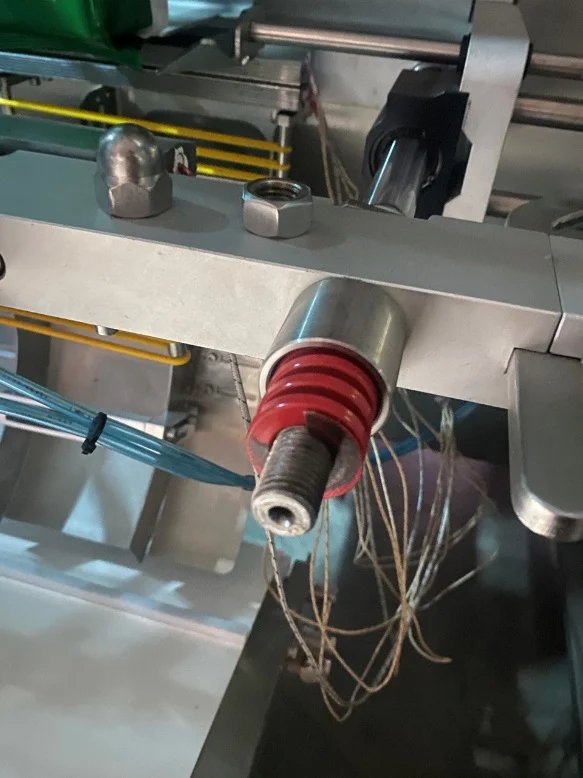
Sistemin sönüm oranı ζ = 0,3 olarak seçildi. Bu, çene çarpışmasındaki darbe enerjisini aşırı salınım yaratmadan hızla emen, bilinçli bir az sönümlü tasarımdır. Yay-kütle sisteminin doğal frekansı yaklaşık 39,8 Hz'dir; 1,2 Hz'lik çalışma frekansıyla oranı 0,03 olduğundan rezonans riski yoktur.
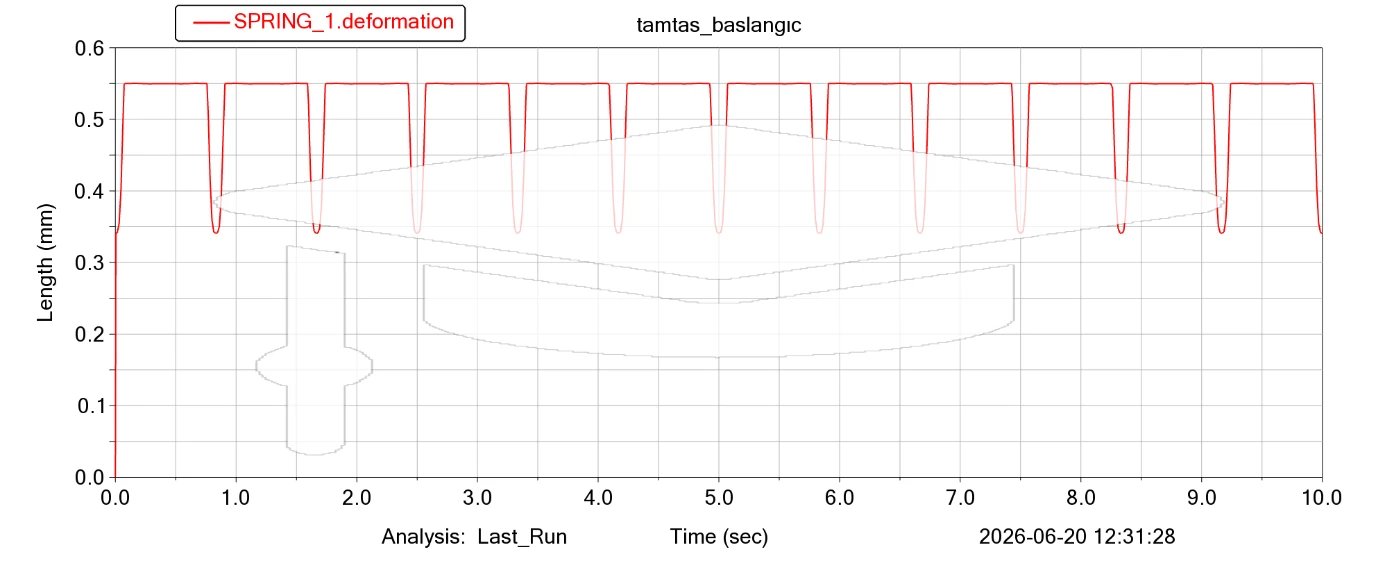
Simülasyonda yay her çevrimde yaklaşık 0,65 mm sıkışıp tamamen geri açılıyor. Bu, 38 mm serbest boydaki yay için yalnızca %1,7'lik bir sıkışma demek. Yay, kapanma anında depoladığı elastik enerjiyi açılma fazında sisteme geri veriyor; bu da servo motora yansıyan ani tork tepelerini azaltıyor ve tahrik grubunun ömrünü uzatıyor.
Elektronik kam (E-Cam) hareket profili
Gerçek makinede çene, servo motorun elektronik kam profiliyle sürülür. Simülasyonda bu profile en yakın davranışı yakalamak için klasik sinüs yerine, temel frekansa üçüncü harmoniğin eklendiği bir Fourier serisi kullanıldı:
θ(t) = 35,39° − 39,814° · cos(2π · 1,2 · t) + 4,424° · cos(2π · 3,6 · t)
Bu denklemin üç pratik sonucu var:
- Tam strok: Krank mili 0° ile 70,78° arasında salınır; ek bir düzeltme fonksiyonu gerekmez. Çalışma frekansı gerçek makinenin hız profiline göre 1,2 Hz alındı.
- Bekleme bölgesi: 3,6 Hz'lik üçüncü harmonik, çeneler tam kapalıyken ivme eğrisini düzleştirir. Kısa bir bekleme bölgesi oluşur; ürün sıkıştırılıp kaynak yapılırken mekanizma aniden yön değiştirmez ve darbe yükleri azalır.
- Yumuşak kalkış: t = 0 anında açısal hız sıfırdır. Ek bir rampa ya da filtre gerekmeden ani hız değişimi ve sarsıntı (jerk) önlenir.
ADAMS dijital ikiziyle doğrulama
Sistemin dinamiği MSC ADAMS'ta kapalı çevrimli bir çok gövdeli model olarak kuruldu. Parçaların kütle, ağırlık merkezi ve atalet değerleri SolidWorks kütle özelliklerinden alındı; çeneler arasındaki temas, metal-metal darbe modeliyle tanımlandı.
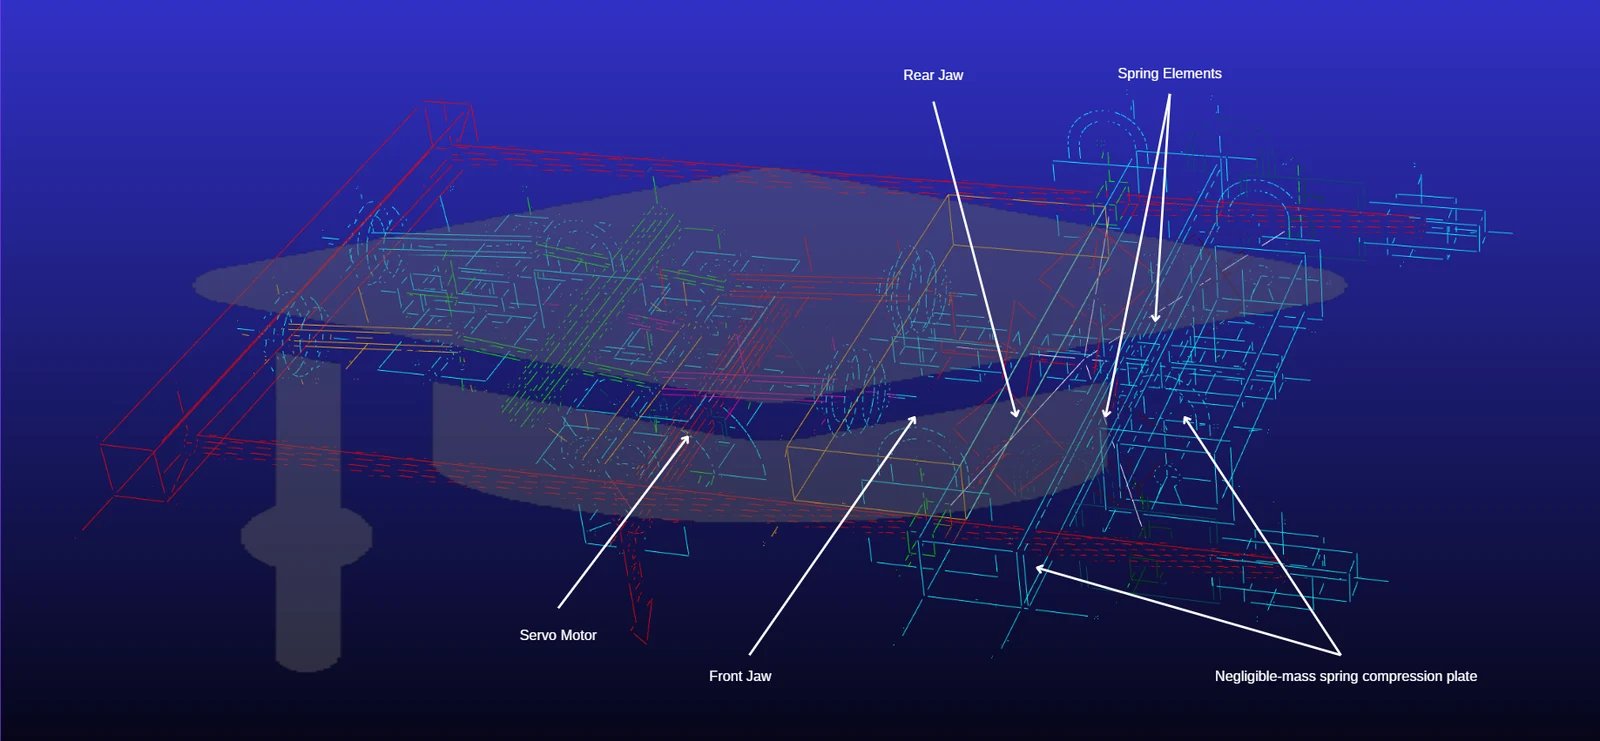
Sonuçlar gerçek makineden alınan sensör verileriyle karşılaştırıldı:
- Hız profili: Simülasyondaki açısal hız sinyali ile makinenin çene hız sinyali aynı periyotta ve aynı dalga formunda düzenli salınım gösterdi. Bu nitel uyum, kütle verisine dayanan modelin sistemin kinematiğini doğru temsil ettiğini gösteriyor.
- Motor torku: ADAMS, motor milinde en yüksek 1,4 N·m tork öngördü; gerçek makinede ölçülen değer 1,1 N·m oldu. Model gerçek yükün yaklaşık %79'unu karşılıyor ve en kötü durumu temsil eden bir üst sınır veriyor. Bu da modeli motor ve redüktör seçiminde güvenilir bir ön tasarım aracı yapıyor.
Gerçek makinede tork eğrisinin simülasyondan daha düşük ve daha yumuşak olması; güç aktarım elemanlarının esnekliği ile servo sürücü algoritmalarının ani ivme şoklarını süzmesiyle açıklanıyor.
Bu tasarım üretim hattına ne kazandırır?
- Daha yüksek kapasite: Dur-kalk ataleti olmadığı için CMP 444 dakikada 180 pakete kadar çalışır.
- İstikrarlı kaynak kalitesi: Yay ön yükü ve bekleme bölgesi, yüksek hızda bile eşit sıkıştırma kuvveti sağlar.
- Daha uzun tahrik ömrü: Yaylı sönümleme, servo motora ve tahrik grubuna yansıyan ani tork tepelerini azaltır.
- Esnek hız ayarı: E-Cam profili farklı hız ayarlarına göre yeniden düzenlenebilir.
Çalışmanın arka planı
Bu yazı, İstanbul Teknik Üniversitesi ile TAMTAŞ'ın ortak çalışması olan "Energy-Efficient High-Speed Moving Jaw Design for Continuous-Motion Vertical Packaging Machines and ADAMS-Based Dynamic Validation" başlıklı bildiriye dayanıyor. Bildirinin yazarları Emre Serdar Gürsoy (İTÜ), Gökhan Mengütay ve Erdoğan Türkoğlu (TAMTAŞ) ile Prof. Dr. Mustafa Bakkal'dır (İTÜ).
Sık sorulan sorular
Hareketli çeneli dikey paketleme makinesi dakikada kaç paket yapar?
Sürekli hareketli mimari, kesintili makinelerdeki dakikada 60–80 paketlik sınırı kaldırarak dakikada 120–200 paket ve üzerine çıkmayı mümkün kılar. CMP 444 dakikada 180 pakete kadar çalışır; gerçek hız ürüne, paket boyuna ve film tipine göre belirlenir.
Uçar çene ile sabit çene arasındaki fark nedir?
Sabit çeneli (kesintili) makinede film kaynak için durur. Uçar çenede ise çene, film akışıyla birlikte hareket ederek kaynak yapar; film hiç durmaz. Bu da ataletten kaynaklanan hız sınırını ortadan kaldırır.
Servo tahrik neden önemlidir?
Servo motor, çenenin film hızıyla senkron kalmasını sağlar ve E-Cam profiliyle hareketin hızını, ivmesini ve bekleme süresini yazılımdan ayarlamaya imkân verir. Farklı ürün ve hız ayarlarına geçiş mekanik değişiklik gerektirmez.
Yaylar kaynak kalitesini nasıl etkiler?
388 N ön yüklü kalıp yayları, çene kapanmadan önce mekanizmadaki boşlukları alır ve film üzerinde homojen bir basınç oluşturur. Aynı zamanda çarpışma darbesini sönümleyerek yüksek hızda da kaynak kalitesinin korunmasına yardımcı olur.
CMP 444'ü yakından inceleyin
Teknik özellikler ve kullanım alanları için CMP 444 hareketli çeneli dikey paketleme makinesi sayfasına göz atabilirsiniz. Ürününüze uygun makineyi bulmak için makine seçiciyi kullanabilir, kapasite hedefiniz için teklif formu üzerinden ekibimize ulaşabilirsiniz.