 ChatGPT
 Claude
 Perplexity
 Grok
 Gemini
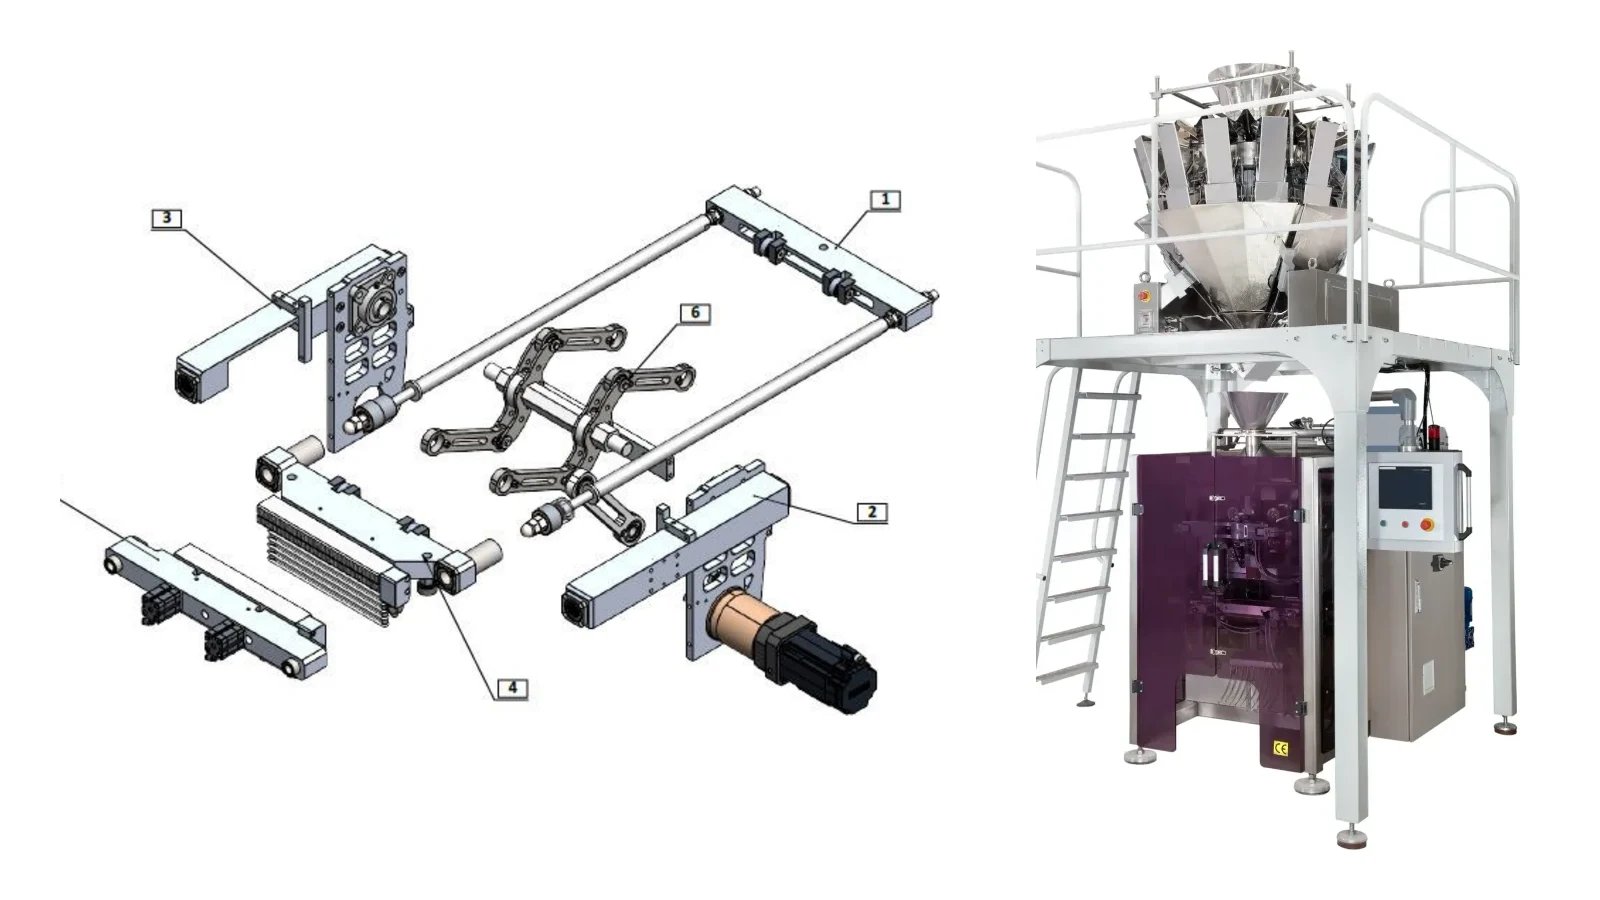
Une mâchoire volante (fly jaw) est le système de soudure d'une ensacheuse verticale à mouvement continu (VFFS) : les mâchoires de soudure horizontale accompagnent le film et se ferment pendant son déplacement, sans jamais l'arrêter. Le mouvement continu peut porter la cadence des 60 à 80 sachets par minute typiques des machines intermittentes vers la plage de 120 à 200 sachets par minute. La CMP 444 de TAMTAŞ associe un corps de mâchoire allégé, un entraînement servo par courroie crantée et un amortissement à ressorts, et atteint jusqu'à 180 sachets par minute. La dynamique du système a été analysée avec un jumeau numérique sous MSC ADAMS et validée par les données de capteurs de la machine réelle.
L'essentiel :
- Le film défile sans arrêt ; la mâchoire s'ouvre et se ferme en synchronisation avec la vitesse du film.
- Un servomoteur, un réducteur planétaire 1/20 et une chaîne bielle-manivelle entraînent la mâchoire.
- Des ressorts de matrice de raideur k = 388 N/mm amortissent les chocs et assurent une pression de soudure homogène.
- Un profil de came électronique (E-Cam) enrichi d'une troisième harmonique crée un court temps de maintien mâchoires fermées.
- Le modèle ADAMS a prévu un couple moteur de 1,4 N·m ; 1,1 N·m a été mesuré sur la machine réelle.
Ensacheuse intermittente ou à mouvement continu ?
Les ensacheuses verticales sont la référence industrielle pour les poudres et les granulés : formage du film, remplissage et soudure se font dans une seule unité. Les performances dépendent de la mâchoire horizontale, de la mâchoire verticale et du tube formeur ; la qualité de soudure dépend de la température, de la pression et du temps de soudure.
Sur les machines intermittentes, le film s'arrête complètement pendant la soudure. L'inertie des cycles marche-arrêt limite la cadence, généralement à 60 à 80 sachets par minute. Sur les machines à mouvement continu, le film avance sans interruption et la mâchoire horizontale s'ouvre et se ferme en synchronisation avec l'avance du film. Cette architecture supprime l'inertie marche-arrêt et permet 120 à 200 sachets par minute et plus. En contrepartie, la synchronisation servo et la conception de l'entraînement des mâchoires deviennent des enjeux d'ingénierie critiques.
Qu'est-ce que le concept de mâchoire volante ?
Avec la mâchoire volante, l'ensemble de mâchoires se déplace en continu, synchronisé avec l'avance du film, et le cycle d'ouverture-fermeture se déroule sans arrêter la machine. Cela impose de réduire au maximum la masse en mouvement. Sur la CMP 444, le corps de mâchoire a donc été allégé par des poches et des évidements tout en conservant sa rigidité ; les transitions de surface et les rayons d'angle ont été optimisés pour éviter les concentrations de contraintes à grande vitesse.
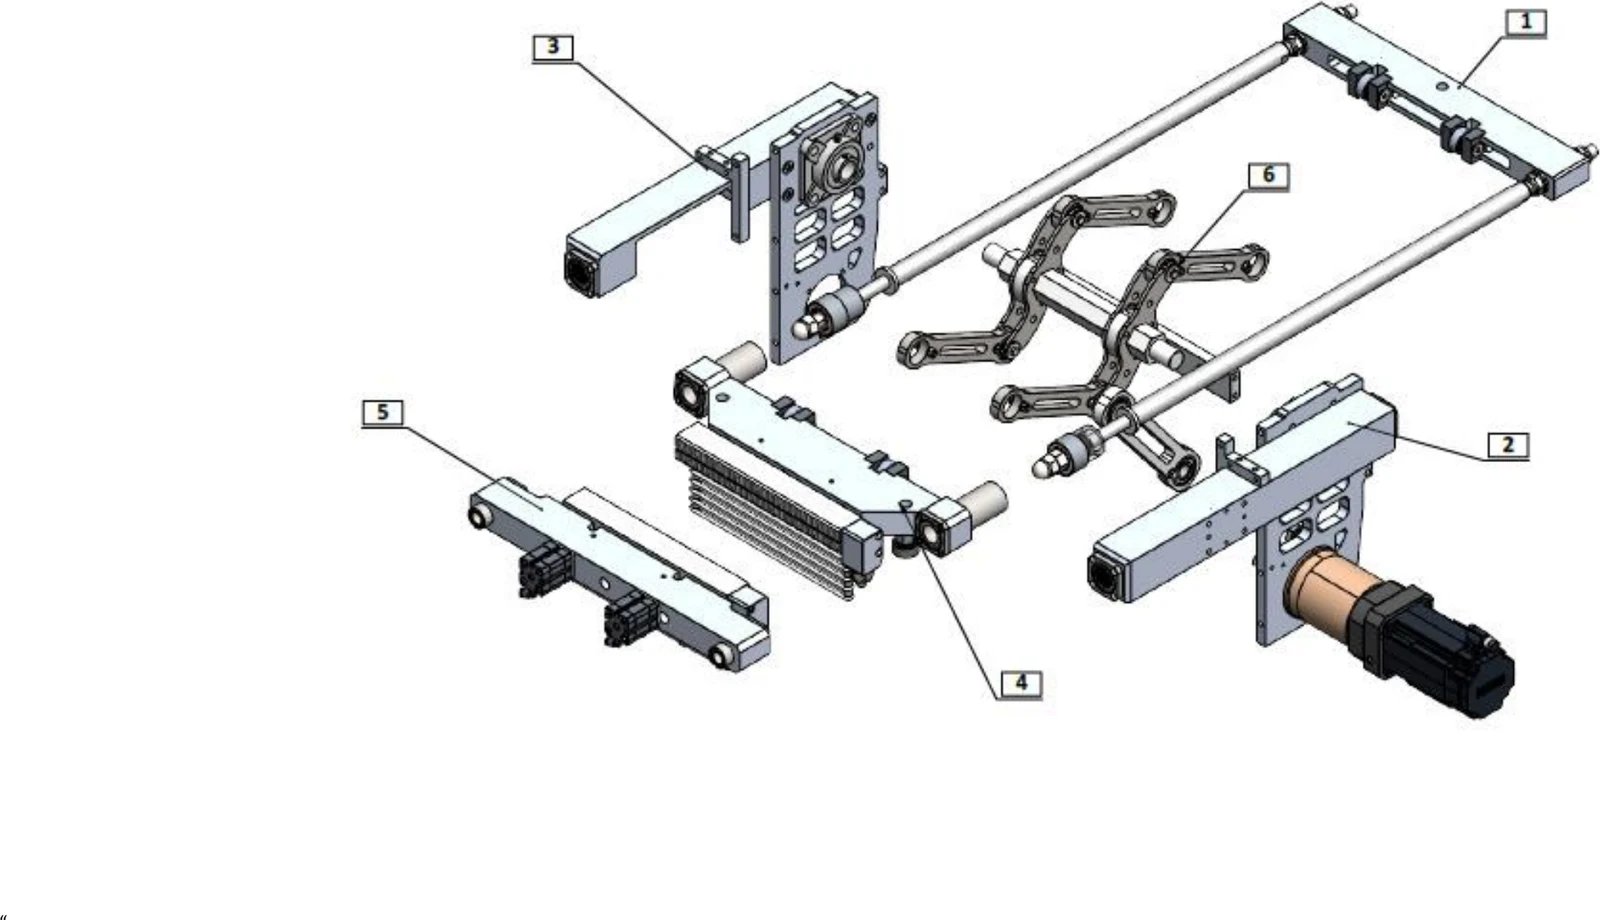
La chaîne d'entraînement fonctionne ainsi : le servomoteur fait tourner la manivelle via un réducteur planétaire hélicoïdal de rapport 1/20. Des bielles transmettent ce mouvement à un arbre intermédiaire, puis aux bielles de poussée reliées à la mâchoire. Cette chaîne cinématique à plusieurs barres transforme la rotation du moteur en force de fermeture linéaire sur les mâchoires. Des roulements à double rangée aux articulations réduisent les pertes par frottement, et un capteur inductif transmet en temps réel la position de la mâchoire à la commande.
Mâchoires de soudure avant et arrière
- Mâchoire avant : une contre-mâchoire passive, sans vérin pneumatique ni lame. Avec la mâchoire arrière, elle comprime et chauffe le film grâce à deux résistances de 220 V / 300 W et un thermocouple de type J pour une chauffe homogène.
- Mâchoire arrière de soudure et de coupe : la surface active en contact direct avec le film, régulée par deux résistances de 220 V / 300 W et un thermocouple de type J. Une lame HSS de 280 mm qui sépare les sachets est actionnée par deux vérins pneumatiques compacts.
Amortissement par ressorts : absorber le choc, restituer l'énergie
La force de fermeture entre les deux corps de mâchoire est transmise par des arbres de guidage des deux côtés. Des ressorts de matrice renforcés de 32 mm de diamètre extérieur sont montés par paires sur chaque arbre, avec une raideur mesurée de k = 388 N/mm et une précharge de 388 N. La précharge rattrape les jeux du mécanisme avant que la mâchoire ne bouge : le film est comprimé de façon homogène et la qualité de soudure est maintenue à grande vitesse.
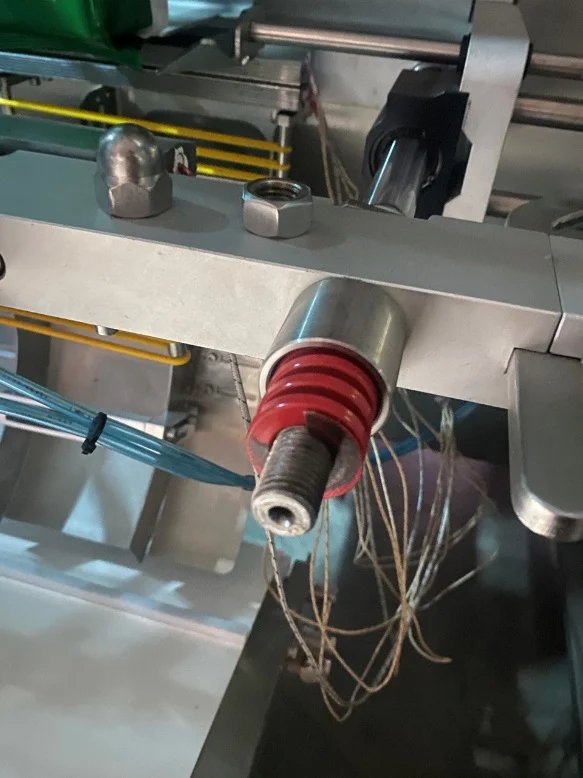
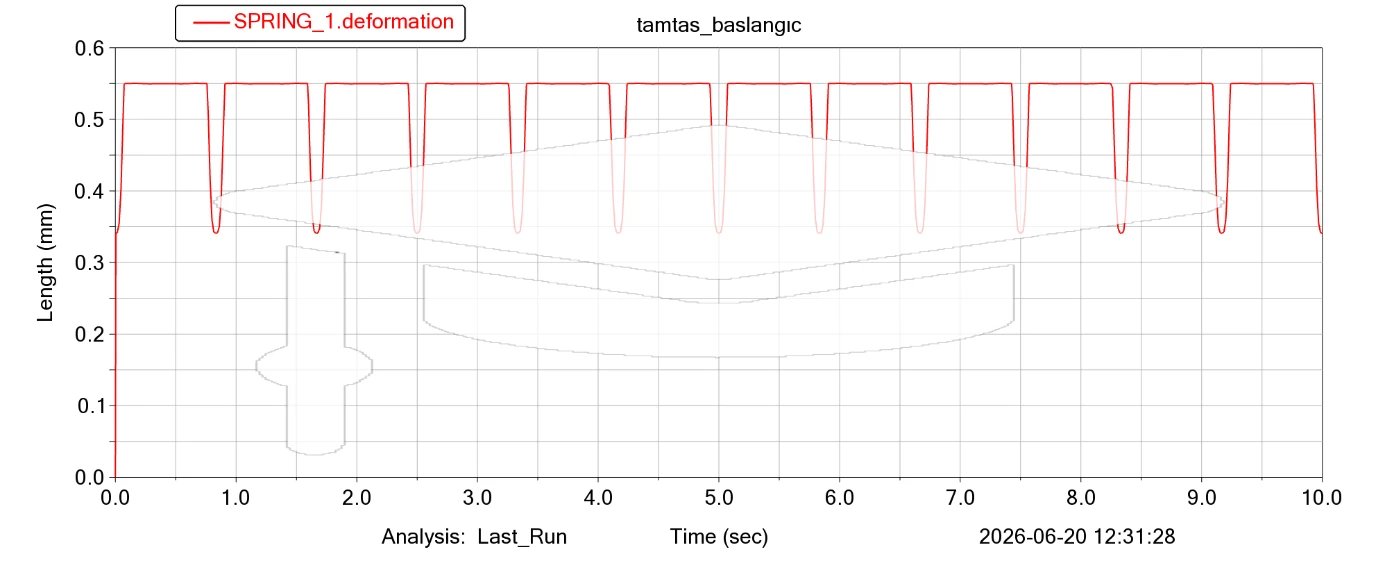
Le taux d'amortissement choisi est ζ = 0,3 : une conception volontairement sous-amortie qui absorbe rapidement l'énergie du choc de fermeture sans oscillation excessive. La fréquence propre du système masse-ressort est d'environ 39,8 Hz ; avec une fréquence de fonctionnement de 1,2 Hz, le rapport de fréquences est de 0,03 : aucun risque de résonance.
En simulation, le ressort se comprime d'environ 0,65 mm à chaque cycle puis se détend complètement. Pour une longueur libre de 38 mm, cela ne représente que 1,7 % de compression. Le ressort restitue au système, pendant l'ouverture, l'énergie élastique stockée à la fermeture ; les pics de couple sur le servomoteur diminuent et la durée de vie de l'entraînement s'allonge.
Le profil de came électronique (E-Cam)
Sur la machine réelle, la mâchoire est entraînée selon le profil de came électronique du servomoteur. Pour reproduire ce comportement en simulation, on a utilisé une série de Fourier ajoutant une troisième harmonique à la fréquence fondamentale, au lieu d'une simple sinusoïde :
θ(t) = 35,39° − 39,814° · cos(2π · 1,2 · t) + 4,424° · cos(2π · 3,6 · t)
Cette équation a trois effets concrets :
- Course complète : le vilebrequin oscille entre 0° et 70,78° sans fonction de correction. La fréquence de fonctionnement a été fixée à 1,2 Hz d'après le profil de vitesse de la machine réelle.
- Zone de maintien : la troisième harmonique à 3,6 Hz aplatit la courbe d'accélération lorsque les mâchoires sont complètement fermées. Un court maintien apparaît : le mécanisme ne s'inverse pas brusquement pendant la compression et la soudure, et les charges de choc diminuent.
- Démarrage en douceur : la vitesse angulaire est nulle à t = 0. Les variations brusques de vitesse et les à-coups sont évités sans rampe ni filtre supplémentaire.
Validation par un jumeau numérique ADAMS
Le système a été modélisé sous MSC ADAMS comme un modèle multicorps en boucle fermée. Les masses, centres de gravité et inerties proviennent des propriétés de masse SolidWorks ; le contact entre les mâchoires a été défini par un modèle d'impact métal-métal.
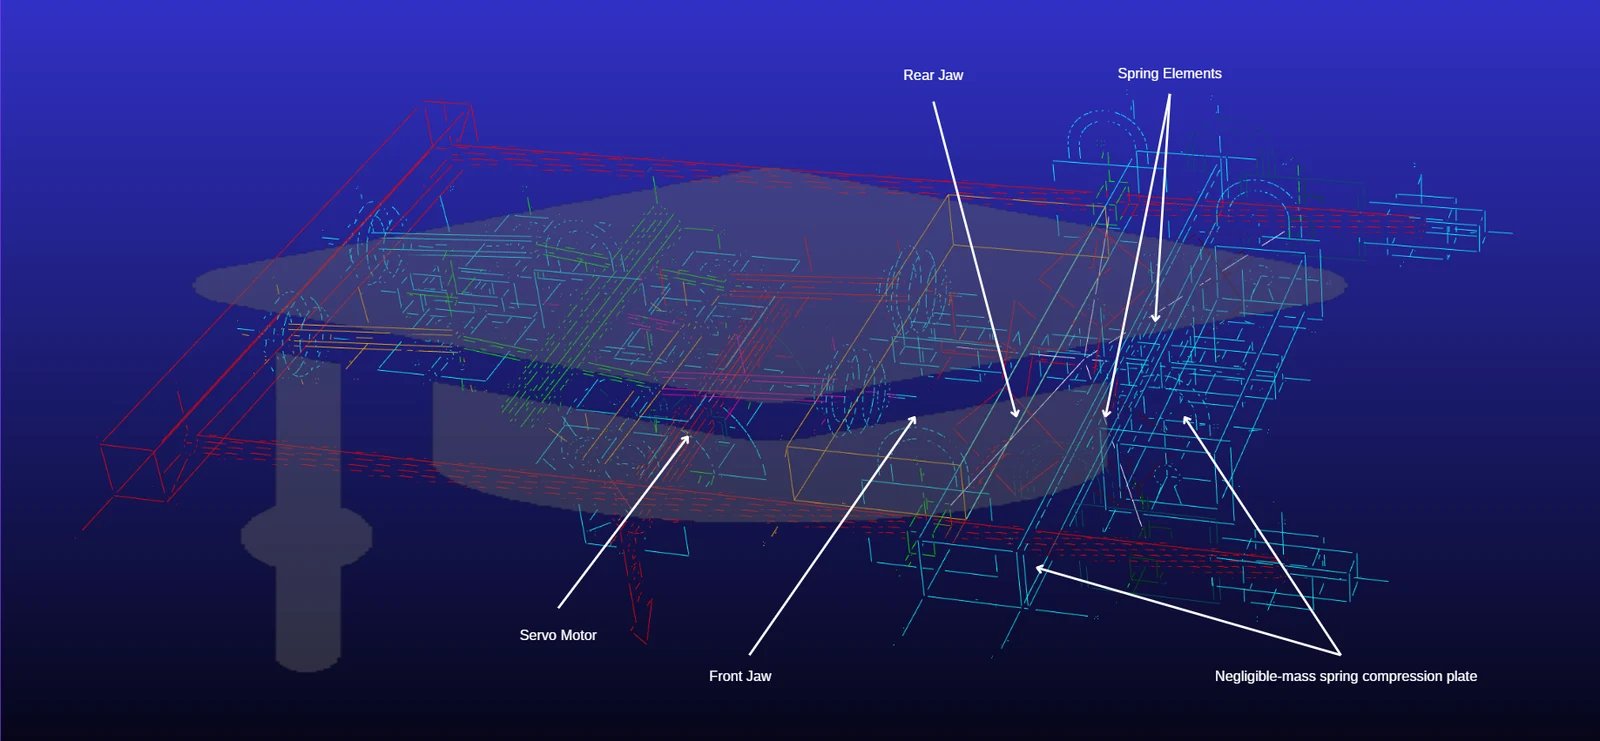
Les résultats ont été comparés aux données de capteurs de la machine réelle :
- Profil de vitesse : la vitesse angulaire simulée et le signal de vitesse de la mâchoire mesuré sur la machine présentent une oscillation régulière de même période et de même forme. Cette concordance qualitative montre que le modèle fondé sur les masses représente correctement la cinématique.
- Couple moteur : ADAMS a prévu un pic de 1,4 N·m sur l'arbre moteur, contre 1,1 N·m mesuré sur la machine réelle. Le modèle couvre environ 79 % de la charge réelle et fournit une borne supérieure du cas le plus défavorable, ce qui en fait un outil fiable de prédimensionnement du moteur et du réducteur.
La courbe de couple plus basse et plus lisse sur la machine réelle s'explique par la souplesse des éléments de transmission et par les algorithmes du variateur servo, qui filtrent les chocs d'accélération brusques.
Ce que cette conception apporte à une ligne de production
- Cadence plus élevée : sans inertie marche-arrêt, la CMP 444 atteint jusqu'à 180 sachets par minute.
- Soudure régulière : la précharge des ressorts et la zone de maintien assurent une compression homogène, même à grande vitesse.
- Entraînement plus durable : l'amortissement par ressorts réduit les pics de couple transmis au servomoteur et à la transmission.
- Vitesse réglable : le profil E-Cam peut être réajusté pour différents réglages de vitesse.
Contexte de l'étude
Cet article s'appuie sur la communication « Energy-Efficient High-Speed Moving Jaw Design for Continuous-Motion Vertical Packaging Machines and ADAMS-Based Dynamic Validation », étude commune de l'Université technique d'Istanbul et de TAMTAŞ. Ses auteurs sont Emre Serdar Gürsoy (ITU), Gökhan Mengütay et Erdoğan Türkoğlu (TAMTAŞ) ainsi que le Prof. Dr Mustafa Bakkal (ITU).
Questions fréquentes
Combien de sachets par minute une ensacheuse verticale à mouvement continu produit-elle ?
L'architecture à mouvement continu lève la limite de 60 à 80 sachets par minute des machines intermittentes et permet d'atteindre 120 à 200 sachets par minute et plus. La CMP 444 atteint jusqu'à 180 sachets par minute ; la cadence réelle dépend du produit, de la taille du sachet et du film.
Quelle différence entre une mâchoire volante et une mâchoire fixe ?
Sur une machine à mâchoire fixe (intermittente), le film s'arrête pour la soudure. La mâchoire volante accompagne le film et soude pendant son déplacement : le film ne s'arrête jamais, ce qui supprime la limite de vitesse liée à l'inertie.
Pourquoi l'entraînement servo est-il important ?
Le servomoteur maintient la mâchoire synchronisée avec la vitesse du film et permet de régler par logiciel la vitesse, l'accélération et le temps de maintien grâce au profil E-Cam. Changer de produit ou de vitesse ne demande aucune modification mécanique.
Quel est le rôle des ressorts dans la qualité de soudure ?
Les ressorts de matrice préchargés à 388 N rattrapent les jeux du mécanisme avant la fermeture des mâchoires et créent une pression homogène sur le film. Ils amortissent aussi le choc de fermeture et aident à maintenir la qualité de soudure à grande vitesse.
Découvrir la CMP 444
Pour les caractéristiques techniques et les applications, consultez la page de l'ensacheuse verticale CMP 444. Utilisez le sélecteur de machine pour trouver la machine adaptée à votre produit, ou contactez notre équipe via le formulaire de devis avec votre objectif de cadence.