 ChatGPT
 Claude
 Perplexity
 Grok
 Gemini
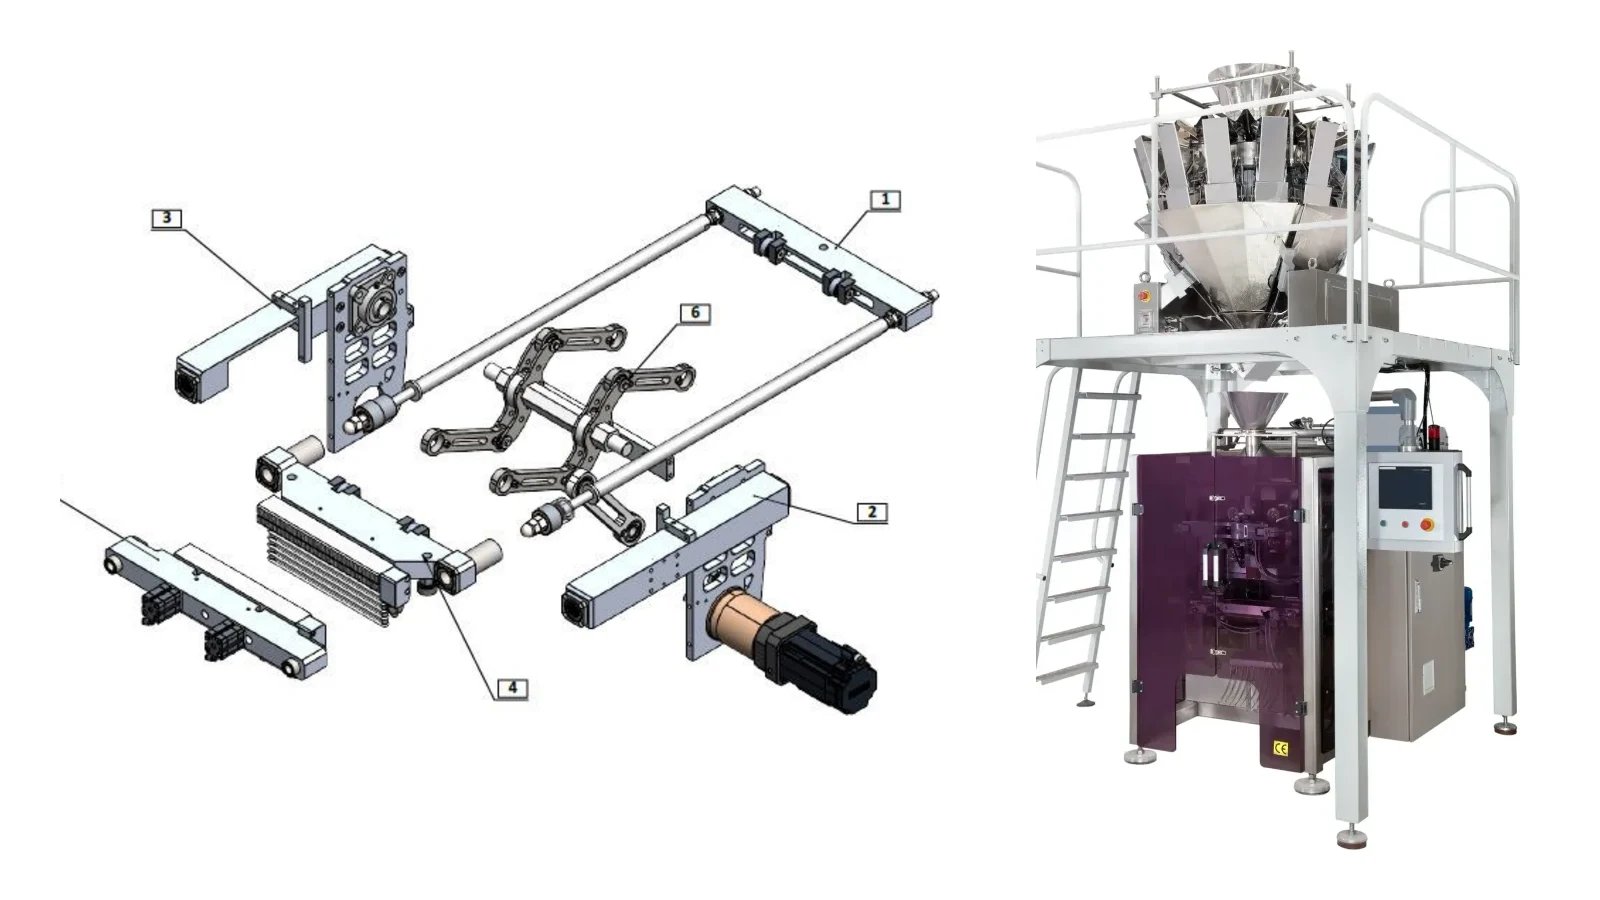
Eine mitfahrende Siegelbacke (Fly Jaw) ist das Siegelsystem einer kontinuierlichen vertikalen Schlauchbeutelmaschine (VFFS): Die Quersiegelbacken fahren mit der Folie mit und schließen während der Bewegung, die Folie hält zum Siegeln nie an. Der kontinuierliche Betrieb kann die Leistung von den für taktende Maschinen typischen 60–80 in den Bereich von 120–200 Beuteln pro Minute heben. Die CMP 444 von TAMTAŞ kombiniert einen leichten Backenkörper, einen Servoantrieb mit Zahnriemen und eine Federdämpfung und erreicht bis zu 180 Beutel pro Minute. Die Dynamik des Systems wurde mit einem digitalen Zwilling in MSC ADAMS analysiert und mit Sensordaten der realen Maschine validiert.
Das Wichtigste in Kürze:
- Die Folie läuft ohne Stopp; die Backe öffnet und schließt synchron zur Foliengeschwindigkeit.
- Ein Servomotor, ein Planetengetriebe 1:20 und eine Kurbel-Schubstangen-Kette treiben die Backe an.
- Werkzeugfedern mit einer Steifigkeit von k = 388 N/mm dämpfen den Aufprall und sorgen für gleichmäßigen Siegeldruck.
- Ein elektronisches Kurvenprofil (E-Cam) mit dritter Harmonischer erzeugt eine kurze Verweilzeit bei geschlossener Backe.
- Das ADAMS-Modell sagte 1,4 N·m Motormoment voraus; an der realen Maschine wurden 1,1 N·m gemessen.
Taktende und kontinuierliche Schlauchbeutelmaschinen im Vergleich
Vertikale Schlauchbeutelmaschinen sind der Industriestandard für Pulver und Granulate: Folienformung, Befüllung und Siegelung erfolgen in einer Einheit. Die Leistung bestimmen Quersiegelbacke, Längssiegelbacke und Formrohr; die Siegelqualität hängt von Temperatur, Druck und Siegelzeit ab.
Bei taktenden Maschinen steht die Folie während des Siegelns still. Die Massenträgheit des Start-Stopp-Betriebs begrenzt die Leistung meist auf 60–80 Beutel pro Minute. Bei kontinuierlichen Maschinen läuft die Folie ununterbrochen, und die Quersiegelbacke öffnet und schließt synchron zum Folienvorschub. Diese Bauweise beseitigt die Start-Stopp-Trägheit und ermöglicht 120–200 Beutel pro Minute und mehr. Dafür werden Servosynchronisation und Backenantrieb zu zentralen Konstruktionsaufgaben.
Was ist das Fly-Jaw-Prinzip?
Beim Fly-Jaw-Prinzip bewegt sich die Backengruppe kontinuierlich synchron zum Folienvorschub; der Öffnungs- und Schließzyklus läuft ab, ohne dass die Maschine anhält. Dafür muss die bewegte Masse möglichst gering sein. Der Backenkörper der CMP 444 wurde deshalb bei gleicher Steifigkeit durch Taschen und Aussparungen erleichtert; Übergänge und Eckradien wurden optimiert, um Spannungsspitzen bei hoher Geschwindigkeit zu vermeiden.
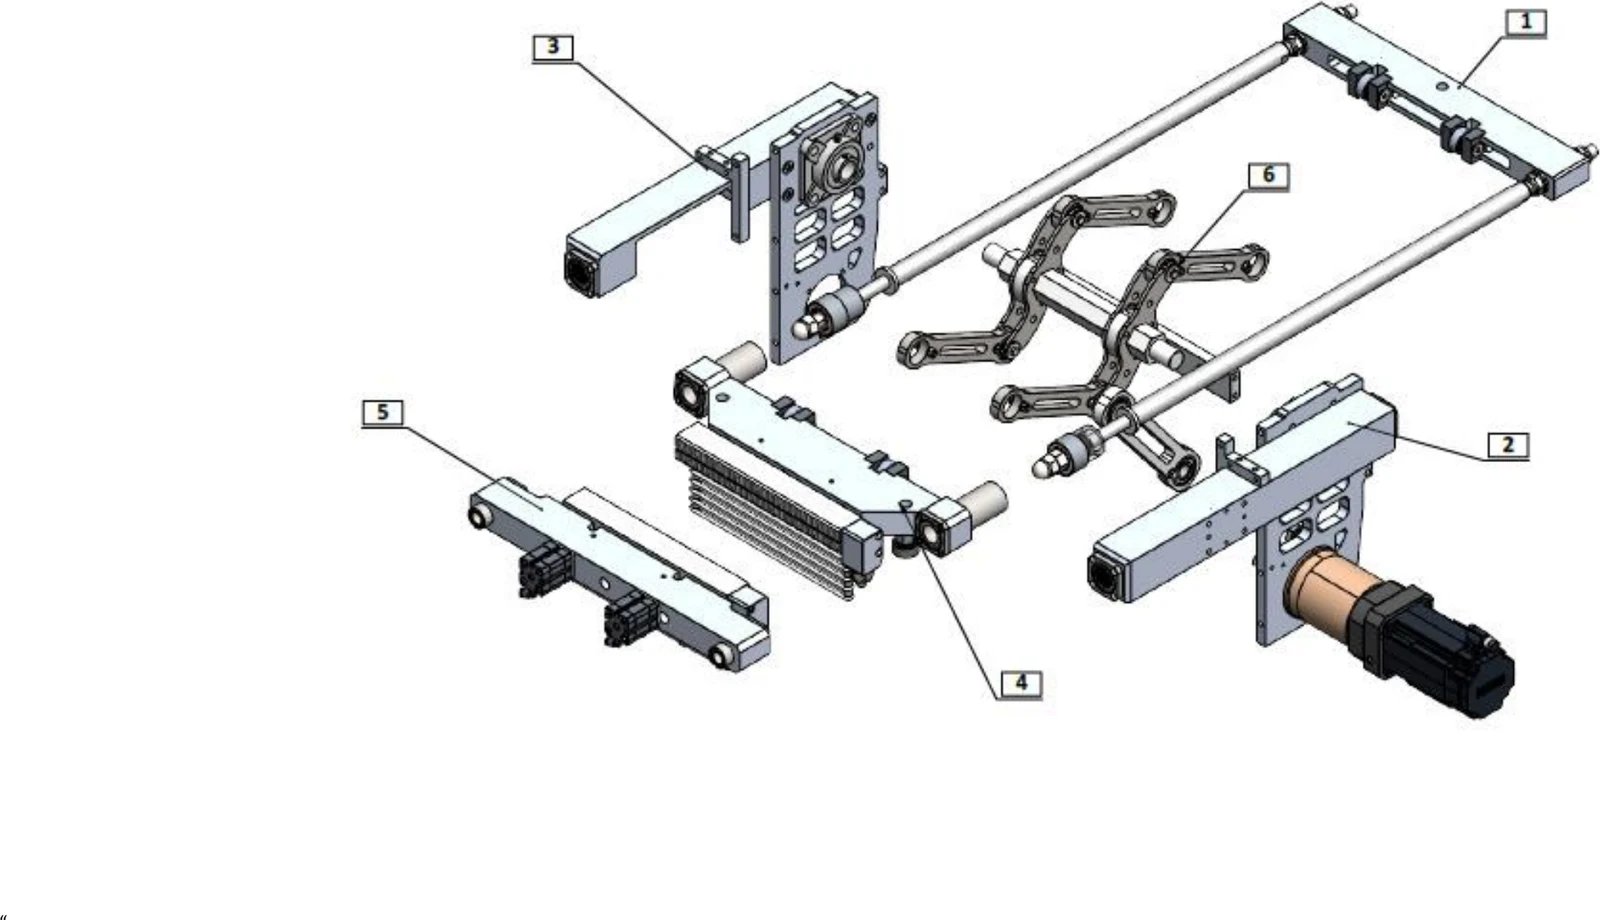
Die Antriebskette funktioniert so: Der Servomotor dreht über ein Schrägverzahnungs-Planetengetriebe 1:20 den Kurbelarm. Schubstangen übertragen die Bewegung auf eine Zwischenwelle und von dort auf die mit der Backe verbundenen Druckstangen. Diese mehrgliedrige kinematische Kette wandelt die Drehbewegung des Motors in eine lineare Schließkraft an den Backen um. Zweireihige Kugellager in den Gelenken verringern Reibungsverluste, und ein induktiver Sensor meldet die Backenposition in Echtzeit an die Steuerung.
Vordere und hintere Siegelbacke
- Vordere Siegelbacke: Ein passives Gegenlager ohne Pneumatikzylinder oder Messer. Zusammen mit der hinteren Backe presst und erwärmt sie die Folie; zwei Heizpatronen mit 220 V / 300 W und ein Thermoelement Typ J sorgen für gleichmäßige Wärme.
- Hintere Siegel- und Schneidbacke: Die aktive Fläche mit direktem Folienkontakt, temperaturgeregelt über zwei Heizpatronen mit 220 V / 300 W und ein Thermoelement Typ J. Ein 280 mm langes HSS-Messer zum Trennen der Beutel wird von zwei kompakten Pneumatikzylindern angetrieben.
Federdämpfung: Stöße aufnehmen, Energie zurückgeben
Die Schließkraft zwischen den beiden Backenkörpern wird über beidseitige Führungswellen übertragen. Auf jeder Welle sitzen paarweise Hochleistungs-Werkzeugfedern mit 32 mm Außendurchmesser, einer gemessenen Steifigkeit von k = 388 N/mm und einer Vorspannung von 388 N. Die Vorspannung nimmt das Spiel im Mechanismus auf, bevor sich die Backe bewegt; so wird die Folie gleichmäßig gepresst und die Siegelqualität bleibt auch bei hoher Geschwindigkeit erhalten.
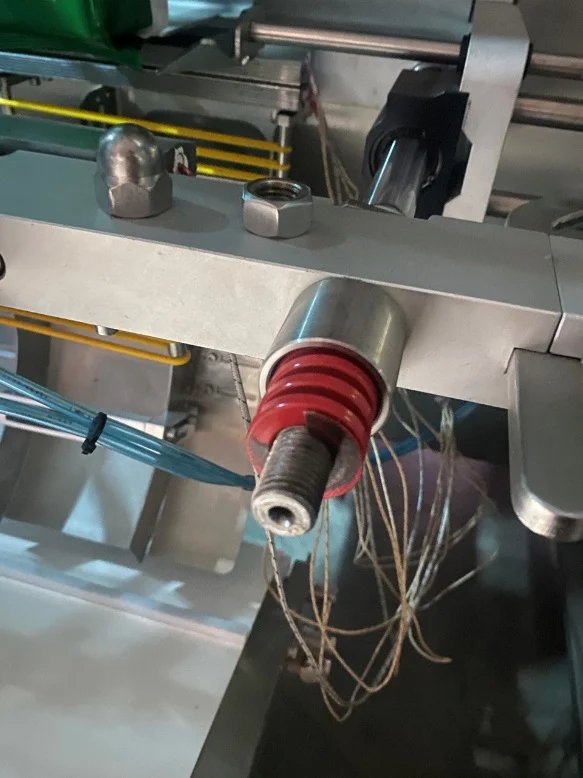
Gewählt wurde ein Dämpfungsgrad von ζ = 0,3: eine bewusst unterdämpfte Auslegung, die die Aufprallenergie beim Schließen schnell und ohne übermäßiges Nachschwingen aufnimmt. Die Eigenfrequenz des Feder-Masse-Systems liegt bei etwa 39,8 Hz; bei einer Betriebsfrequenz von 1,2 Hz beträgt das Frequenzverhältnis 0,03, Resonanz ist also ausgeschlossen.
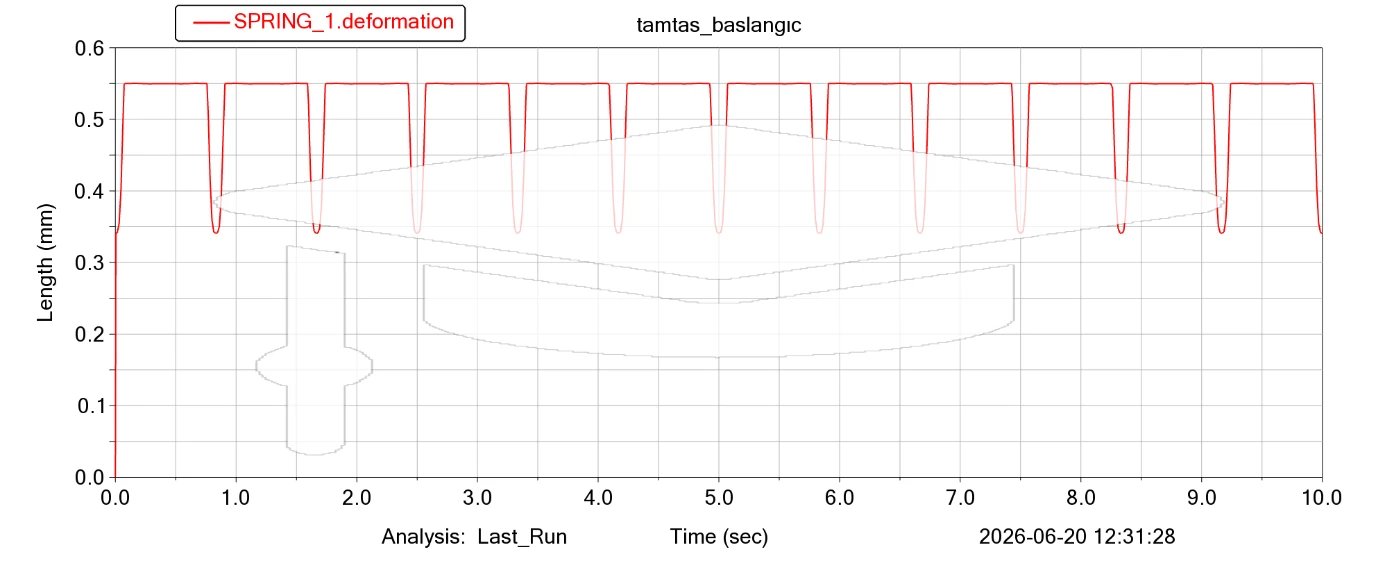
In der Simulation wird die Feder in jedem Zyklus um etwa 0,65 mm zusammengedrückt und entspannt sich wieder vollständig. Bei 38 mm freier Länge sind das nur 1,7 % Kompression. Die beim Schließen gespeicherte elastische Energie gibt die Feder beim Öffnen an das System zurück. Das senkt die Drehmomentspitzen am Servomotor und verlängert die Lebensdauer des Antriebs.
Das elektronische Kurvenprofil (E-Cam)
An der realen Maschine wird die Backe über das elektronische Kurvenprofil des Servomotors angetrieben. Um dieses Verhalten in der Simulation nachzubilden, wurde statt einer einfachen Sinusfunktion eine Fourier-Reihe mit dritter Harmonischer verwendet:
θ(t) = 35,39° − 39,814° · cos(2π · 1,2 · t) + 4,424° · cos(2π · 3,6 · t)
Die Gleichung hat drei praktische Folgen:
- Voller Hub: Die Kurbelwelle schwingt zwischen 0° und 70,78°, ohne Korrekturfunktion. Die Betriebsfrequenz wurde anhand des Geschwindigkeitsprofils der realen Maschine auf 1,2 Hz gesetzt.
- Verweilzone: Die dritte Harmonische mit 3,6 Hz flacht die Beschleunigungskurve bei vollständig geschlossenen Backen ab. Es entsteht eine kurze Verweilzeit; der Mechanismus kehrt beim Pressen und Siegeln nicht abrupt um, und die Stoßlasten sinken.
- Sanfter Anlauf: Bei t = 0 ist die Winkelgeschwindigkeit null. Abrupte Geschwindigkeitswechsel und Ruck werden ohne zusätzliche Rampen oder Filter vermieden.
Validierung mit einem digitalen Zwilling in ADAMS
Das System wurde in MSC ADAMS als geschlossenes Mehrkörpermodell abgebildet. Masse, Schwerpunkt und Trägheitswerte stammen aus den SolidWorks-Masseneigenschaften; der Kontakt zwischen den Backen wurde mit einem Metall-Metall-Stoßmodell definiert.
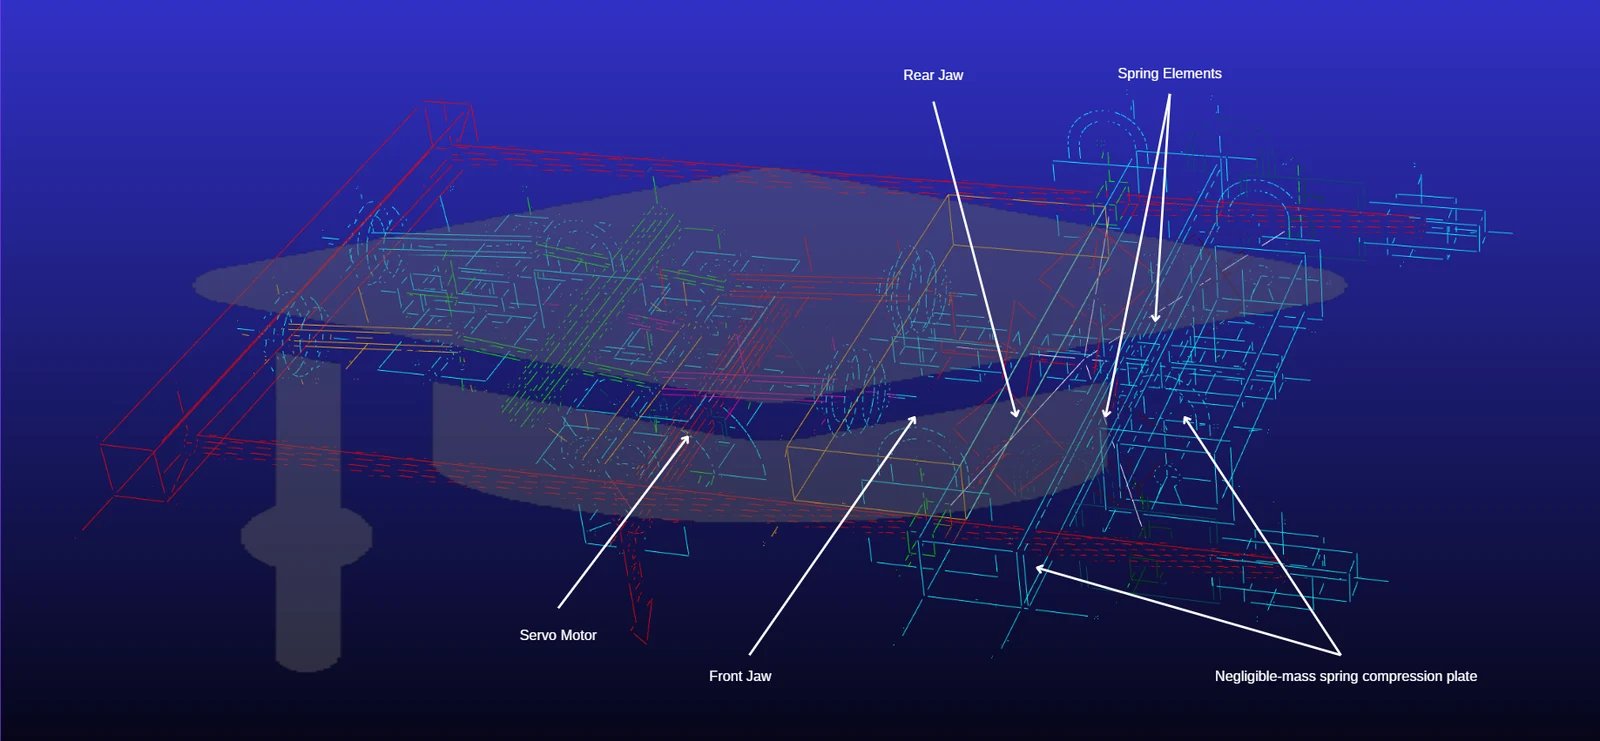
Die Ergebnisse wurden mit Sensordaten der realen Maschine verglichen:
- Geschwindigkeitsprofil: Die simulierte Winkelgeschwindigkeit und das Geschwindigkeitssignal der Maschine zeigten regelmäßige Schwingungen mit gleicher Periode und Kurvenform. Diese qualitative Übereinstimmung zeigt, dass das massebasierte Modell die Kinematik korrekt abbildet.
- Motormoment: ADAMS sagte an der Motorwelle ein Spitzenmoment von 1,4 N·m voraus; an der realen Maschine wurden 1,1 N·m gemessen. Das Modell erfasst rund 79 % der realen Last und liefert eine obere Grenze für den ungünstigsten Fall. Damit ist es ein verlässliches Werkzeug für die Vorauslegung von Motor und Getriebe.
Dass die Drehmomentkurve an der realen Maschine niedriger und glatter verläuft, erklärt sich durch die Nachgiebigkeit der Antriebselemente und die Servoregelung, die abrupte Beschleunigungsstöße herausfiltert.
Was diese Konstruktion der Produktionslinie bringt
- Höhere Leistung: Ohne Start-Stopp-Trägheit erreicht die CMP 444 bis zu 180 Beutel pro Minute.
- Gleichbleibende Siegelqualität: Federvorspannung und Verweilzone sorgen auch bei hoher Geschwindigkeit für gleichmäßigen Anpressdruck.
- Längere Antriebslebensdauer: Die Federdämpfung senkt die Drehmomentspitzen an Servomotor und Antrieb.
- Flexible Geschwindigkeit: Das E-Cam-Profil lässt sich für verschiedene Geschwindigkeiten neu einstellen.
Hintergrund der Studie
Dieser Beitrag basiert auf dem Konferenzbeitrag „Energy-Efficient High-Speed Moving Jaw Design for Continuous-Motion Vertical Packaging Machines and ADAMS-Based Dynamic Validation“, einer gemeinsamen Studie der Technischen Universität Istanbul und TAMTAŞ. Autoren sind Emre Serdar Gürsoy (ITU), Gökhan Mengütay und Erdoğan Türkoğlu (TAMTAŞ) sowie Prof. Dr. Mustafa Bakkal (ITU).
Häufig gestellte Fragen
Wie viele Beutel pro Minute schafft eine kontinuierliche Schlauchbeutelmaschine?
Die kontinuierliche Bauweise hebt die Grenze taktender Maschinen von 60–80 Beuteln pro Minute auf und ermöglicht 120–200 Beutel pro Minute und mehr. Die CMP 444 erreicht bis zu 180 Beutel pro Minute; die tatsächliche Leistung hängt von Produkt, Beutelgröße und Folie ab.
Was unterscheidet eine mitfahrende von einer feststehenden Siegelbacke?
Bei einer Maschine mit feststehender Backe (taktend) hält die Folie zum Siegeln an. Die mitfahrende Backe bewegt sich mit der Folie und siegelt während der Fahrt; die Folie hält nie an. Damit entfällt die trägheitsbedingte Geschwindigkeitsgrenze.
Warum ist der Servoantrieb wichtig?
Der Servomotor hält die Backe synchron zur Foliengeschwindigkeit und erlaubt es, Geschwindigkeit, Beschleunigung und Verweilzeit über das E-Cam-Profil per Software einzustellen. Produkt- und Geschwindigkeitswechsel erfordern keine mechanischen Änderungen.
Wie beeinflussen die Federn die Siegelqualität?
Die auf 388 N vorgespannten Werkzeugfedern nehmen das Spiel im Mechanismus auf, bevor die Backen schließen, und erzeugen gleichmäßigen Druck auf die Folie. Zugleich dämpfen sie den Schließstoß und helfen, die Siegelqualität auch bei hoher Geschwindigkeit zu halten.
Die CMP 444 im Detail
Technische Daten und Einsatzbereiche finden Sie auf der Seite der vertikalen Schlauchbeutelmaschine CMP 444. Mit dem Maschinenfinder finden Sie die passende Maschine für Ihr Produkt; über das Anfrageformular erreichen Sie unser Team mit Ihrem Leistungsziel.