 ChatGPT
 Claude
 Perplexity
 Grok
 Gemini
Un palettiseur robotisé empile automatiquement sur une palette les cartons qui sortent d'une ligne de production, selon un plan calculé à l'avance. La machine conçue et fabriquée par TAMTAŞ, présentée à l'UMTİK 2026, réunit un logiciel d'optimisation du plan de palettisation, un robot portique à 4 axes et un préhenseur à ventouses capable de saisir plusieurs cartons à la fois. Lors des essais sur site, elle a empilé 440 cartons par heure en moyenne et a augmenté l'efficacité énergétique de 400 %.
L'essentiel :
- 440 cartons par heure en moyenne ; un travail de palettisation manuelle qui prenait une journée entière est terminé en quelques minutes.
- Le logiciel propose quatre plans de palettisation pour chaque produit ; l'opérateur fait le choix final.
- Le changement de format produit et palette ne prend que cinq secondes.
- Un plan de couche asymétrique imbrique les couches et rend la charge stable pendant le transport.
- L'optimisation des trajectoires et la prise multiple augmentent l'efficacité énergétique de 400 %.
Pourquoi la palettisation devient-elle le goulot d'étranglement en fin de ligne ?
À mesure que les cadences de dosage et d'emballage augmentent, le poste de palettisation en bout de ligne devient souvent le maillon le plus lent. Lorsqu'il ne suit plus, les produits s'accumulent, la ligne s'arrête et le rendement global de l'usine chute. Les pénuries de main-d'œuvre de la période de pandémie ont aussi montré à quel point les sites dépendants du travail manuel sont exposés à ce type de choc externe.
La palettisation manuelle comporte deux risques durables : des troubles de santé ergonomiques dus aux levages lourds et répétitifs, et des pertes de temps dues aux erreurs humaines. Sur les lignes à fort volume, passer à un palettiseur robotisé rapide et sans erreur n'est donc plus une option mais une nécessité.
Comment fonctionne un palettiseur robotisé ?
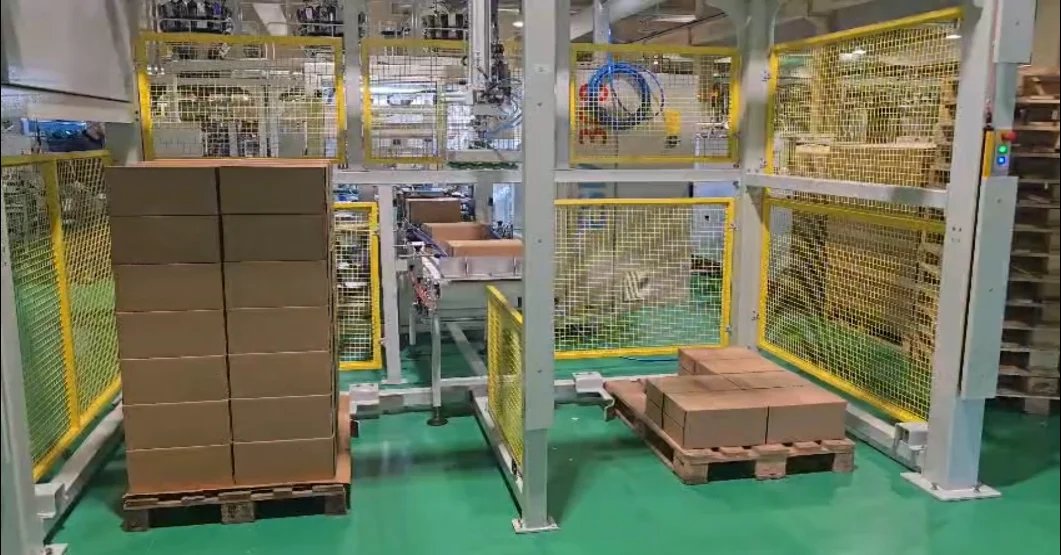
La machine repose sur un portique en acier rigide qui porte le bras robotisé. Avant de commencer, l'ordinateur de commande exécute un algorithme qui calcule le nombre maximal de cartons tenant sur la palette dans les limites saisies par l'opérateur. Une fois la ligne en marche, le bras se déplace linéairement selon les axes X, Y et Z et tourne autour de son propre axe vertical (axe A). Le préhenseur à ventouses prend un ou plusieurs cartons à la fois sur le convoyeur d'entrée et dépose chacun à sa position calculée.
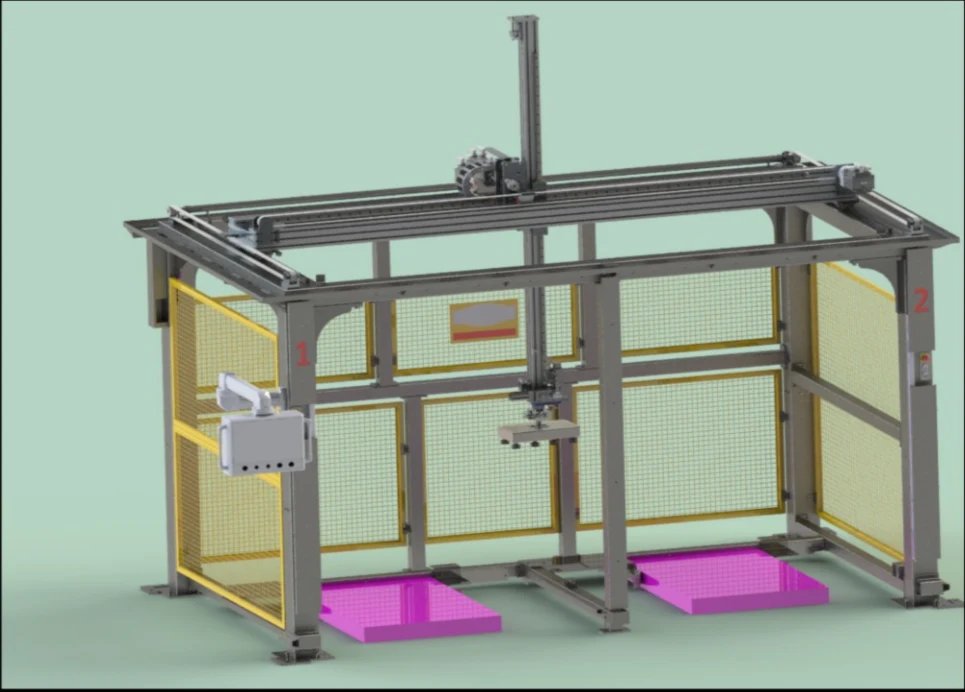
Les principaux sous-ensembles du bras robotisé
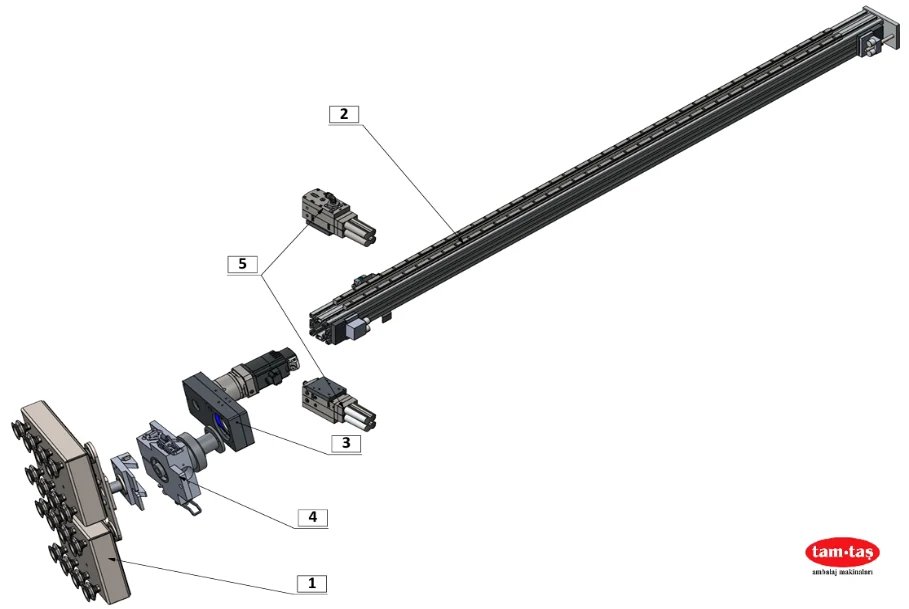
- Préhenseur à ventouses : une tête multi-ventouses qui saisit les cartons par le dessus et peut en transporter plusieurs par cycle.
- Groupe d'axe Z : des guidages linéaires sur profilés aluminium positionnent le bras verticalement. La rigidité de la structure est optimisée pour des mouvements répétables, même à grande vitesse.
- Groupe de rotation du préhenseur : un système courroie crantée et poulies fait pivoter le préhenseur sur 360°, pour orienter précisément les cartons selon le plan de palettisation.
- Groupe de liaison : une interface modulaire entre le préhenseur et le corps du robot. Les têtes de préhension s'échangent rapidement, ce qui raccourcit la maintenance et les changements de format.
- Générateur de vide : les générateurs qui produisent l'aspiration sont montés sur la structure mobile, ce qui réduit les pertes de vide au minimum.
Optimisation du plan de palettisation : le logiciel propose quatre options
Le problème de chargement de palette est un problème de placement NP-difficile. Les méthodes exactes garantissent le meilleur résultat, mais leur temps de calcul croît de façon exponentielle avec le nombre de cartons. Les méthodes heuristiques trouvent en quelques secondes des plans très proches de l'optimum ; c'est pourquoi on les privilégie sur les lignes rapides.
Pour un nouveau produit, l'opérateur saisit seulement :
- la largeur, la longueur et la hauteur du carton (mm) ;
- la largeur et la longueur de la palette (mm) ;
- l'espace minimal entre les cartons (mm) ;
- la hauteur maximale de la pile (mm).
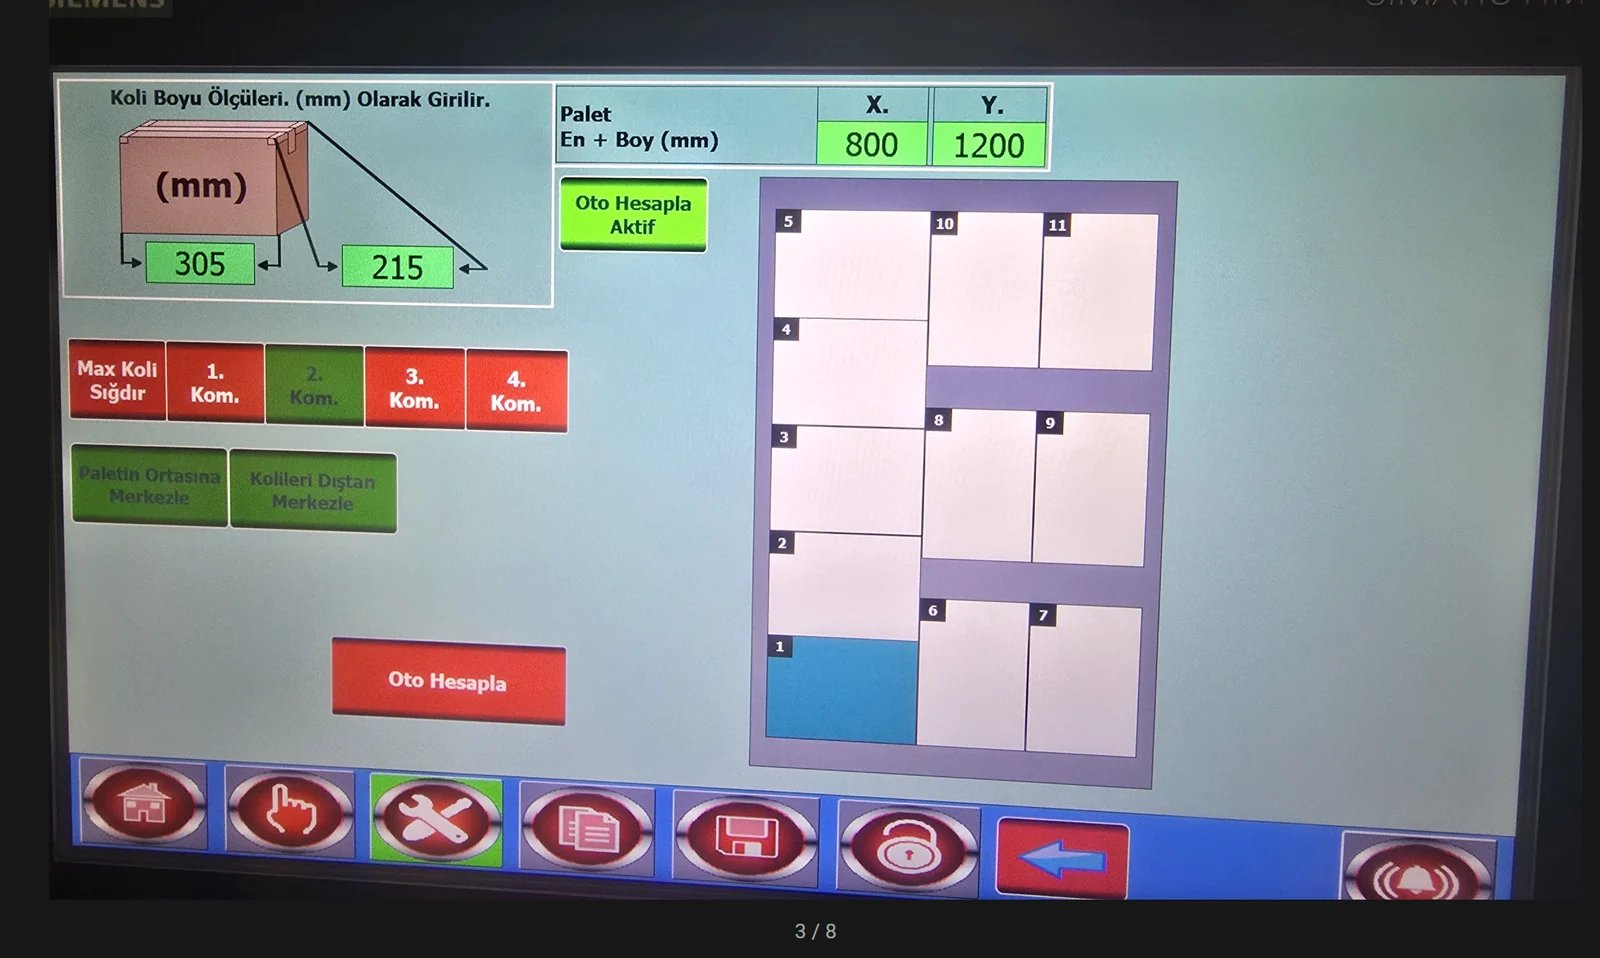
L'algorithme traite la palette comme un rectangle en deux dimensions et respecte quelques règles : le placement commence par un coin ou par le centre de la palette, les cartons sont posés uniquement à l'horizontale ou à la verticale, un carton peut dépasser du bord de la palette de 10 mm au maximum et chaque position doit être accessible au bras sans collision.
Dans ces limites, le logiciel équilibre trois objectifs : maximiser le nombre de cartons sur la palette, réduire la consommation d'énergie en raccourcissant les déplacements et les rotations du robot, et produire un plan de couche asymétrique. Lorsqu'un plan asymétrique est inversé en miroir à chaque couche, les couches s'imbriquent et forment une charge solide qui ne se déplace pas pendant le transport. Avec un plan symétrique, la couche inversée serait identique à celle du dessous et cette imbrication n'aurait pas lieu.
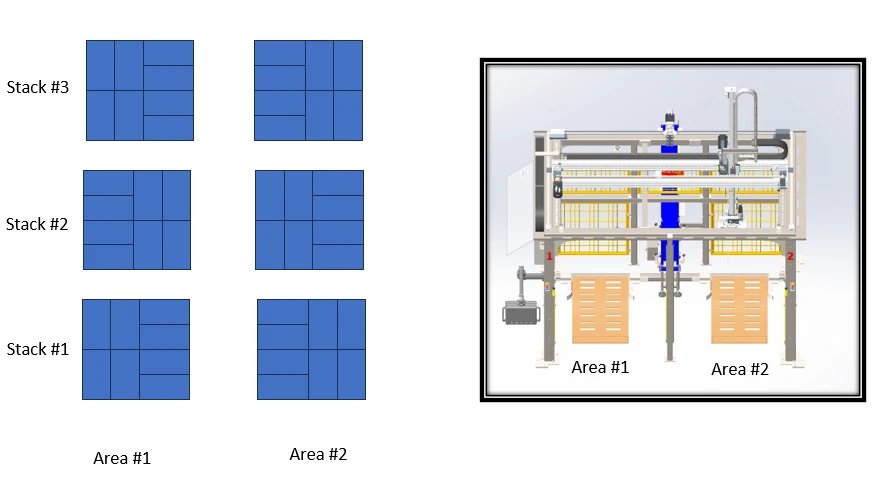
À la fin du calcul, le logiciel présente quatre plans. Certains atteignent le nombre maximal de cartons, d'autres proposent un motif asymétrique mieux équilibré avec un peu moins de cartons. L'opérateur choisit selon ses priorités, peut ajuster chaque carton à l'écran et enregistrer le plan pour les productions récurrentes. Un changement de produit ne prend ainsi que cinq secondes.
Résultats terrain : 440 cartons par heure, +400 % d'efficacité énergétique
D'après les résultats terrain et d'essais, la machine empile 440 cartons par heure en moyenne et suit le rythme des lignes de production rapides. Une palettisation manuelle intensive qui occupait une journée entière est réalisée en quelques minutes.
Selon les résultats d'essais de l'étude, le gain de 400 % d'efficacité énergétique a deux sources : l'optimisation des trajectoires, qui raccourcit les mouvements du robot, et un préhenseur qui transporte plusieurs cartons par cycle. La même palette est donc terminée avec moins de mouvements et moins d'énergie. Tout en supprimant le goulot d'étranglement en fin de ligne, la machine réduit aussi les risques ergonomiques et financiers de la palettisation manuelle.
Contexte de l'étude
Cet article s'appuie sur la communication « High-Speed and Energy-Optimized Robotic Pallet Stacking Machine for Improved Logistics Efficiency in Production Lines », étude commune de l'Université technique d'Istanbul et de TAMTAŞ. Ses auteurs sont Metin Candan (ITU), Gökhan Mengütay et Erdoğan Türkoğlu (TAMTAŞ) ainsi que le Prof. Dr Mustafa Bakkal (ITU). L'étude a été présentée à l'UMTİK 2026 par Emre Taş, vice-président de TAMTAŞ, qui a également relu cet article.
Questions fréquentes
Combien de cartons par heure un palettiseur robotisé peut-il empiler ?
Lors des essais sur site, le palettiseur robotisé de TAMTAŞ a empilé 440 cartons par heure en moyenne. La cadence réelle dépend de la taille des cartons, du plan de palettisation et du nombre de cartons saisis par cycle.
Quelles dimensions de palettes et de cartons accepte-t-il ?
Les dimensions des palettes et des cartons sont saisies en millimètres sur le pupitre opérateur ; le logiciel recalcule le plan pour chaque combinaison. L'exemple de l'étude utilisait une palette de 800 x 1200 mm et des cartons de 305 x 215 mm.
Combien de temps prend un changement de produit ?
Passer à une recette enregistrée prend environ cinq secondes. Pour un nouveau produit, l'opérateur saisit les dimensions du carton et de la palette, puis choisit l'un des quatre plans proposés.
Pourquoi un plan de couche asymétrique ?
Lorsqu'un plan asymétrique est inversé en miroir à chaque couche, les couches se chevauchent et verrouillent la charge. Le risque de basculement pendant la manutention par chariot élévateur et l'expédition diminue.
Peut-il être intégré à une ligne d'emballage existante ?
Oui. La machine reprend les cartons depuis un convoyeur d'entrée et peut donc être ajoutée en bout de lignes d'encaissage et d'emballage existantes. Chaque projet est étudié en fonction de l'implantation, de l'objectif de cadence et du type de palette.
Une solution de palettisation pour votre ligne
La palettisation robotisée est le dernier maillon des solutions de ligne TAMTAŞ, du dosage à la palette ; pour les étapes précédentes, consultez le catalogue de machines d'emballage. Découvrez des exemples de lignes, du dosage à la palettisation, sur la page lignes intégrées, et contactez notre équipe via le formulaire de devis avec votre produit et votre objectif de cadence.